
Практические способы получения одинакового радиуса на нескольких деревянных деталях
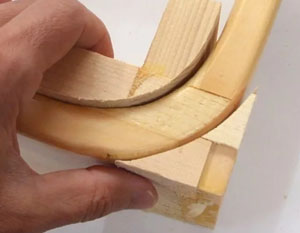 Формирование идентичного профиля на серии заготовок — задача, с которой постоянно сталкивается столяр при изготовлении мебельных царг, ножек стульев, декоративных элементов и элементов ограждений. Разница в десятые доли миллиметра между парными деталями становится заметной при сборке и бросается в глаза на готовом изделии. Существует несколько проверенных подходов, позволяющих добиться полной повторяемости, и выбор конкретного метода зависит от количества заготовок, требуемой точности и имеющегося парка инструмента.
Самый доступный вариант для малых серий — использование шаблона из твердого листа и фрезера с копировальной втулкой либо фрезой с верхним подшипником. Шаблон выпиливают из МДФ толщиной 10–12 мм или фанеры 15 мм, обрабатывают кромку на шлифовальном станке до получения эталонной дуги. Радиус задают циркулем или подбирают по готовому лекалу, после чего контур переносят на заготовку и аккуратно выводят ленточной пилой с полотном 6–10 зубьев на дюйм. Точность самого шаблона определяет результат всей партии, поэтому к его изготовлению предъявляют повышенные требования: отклонение по дуге не должно превышать 0,2 мм.
При работе с копировальной втулкой диаметр фрезы и втулки связаны соотношением, которое необходимо учитывать заранее: вылет режущей кромки за габарит втулки равен половине разности их диаметров. Для втулки 20 мм и фрезы 12 мм смещение составит 4 мм, и именно на эту величину шаблон должен быть больше готовой детали по всему контуру. Фреза с верхним подшипником избавляет от подобных расчетов, поскольку копир скользит непосредственно по кромке шаблона, а режущая часть повторяет ее один в один. Глубина съема за один проход не превышает 3–4 мм для твердых пород, иначе возрастает риск сколов и увода фрезы от заданной траектории.
Для серий от десяти штук рациональнее применять кондуктор, фиксирующий заготовку относительно шпинделя фрезерного стола. Такой кондуктор представляет собой основание с упорами под деталь и направляющей планкой, по которой перемещается каретка с закрепленным инструментом. Жесткая привязка положения заготовки исключает разброс, характерный для ручного ведения фрезера, и позволяет получать дугу с отклонением не более 0,1 мм на всей партии. Опорные поверхности кондуктора оклеивают тонким слоем фторопласта или вощат, чтобы заготовка скользила без рывков.
Ленточнопильный станок с упором и поворотным столом дает хороший результат при обработке деталей с постоянным радиусом, если предварительно изготовить шаблон-накладку. Заготовку крепят к шаблону струбцинами или двусторонним скотчем, после чего всю сборку ведут по упору, копируя контур. Такой прием удобен для заготовок толщиной до 40 мм и длиной до 600 мм, когда фрезерование затруднено из-за габаритов. Полотно выбирают с шириной 6–13 мм, натяжение устанавливают максимальное, а подачу осуществляют плавно, без рывков, чтобы не получить волну на кромке.
Шлифовка также участвует в формировании одинакового профиля, и здесь важен способ удержания деталей в одной позиции. Барабанный шлифовальный станок с продольным упором позволяет обрабатывать несколько заготовок одновременно, если их скрепить в пакет и вести по направляющей. Пакет из трех-четырех досок толщиной 20 мм дает возможность получить идентичную дугу на всех деталях за один проход, поскольку они шлифуются как единое целое. Кромки досок перед склейкой в пакет фугуют, чтобы исключить смещение относительно друг друга.
Ручной фрезер в сочетании с циркульным приспособлением — еще один способ, применимый для крупных деталей с большим радиусом. Приспособление состоит из штанги, один конец которой закреплен в центре будущей дуги, а второй несет фрезер. Радиус задается расстоянием между осью вращения и шпинделем, и для повторения операции достаточно оставить отметку центра на каждой заготовке. Точность позиционирования центра влияет на совпадение дуг, поэтому отверстие под штифт сверлят сверлом 8 мм на глубину 15 мм и вставляют металлический штырь, не дающий смещения.
Торцевание и калибровка заготовок до начала профилирования упрощают задачу, поскольку детали одинаковой длины и толщины ведут себя предсказуемо при любом способе обработки. Рейсмус и фуганок настраивают на нужный размер и прогоняют всю партию заготовок, после чего торцуют в размер на торцовочной пиле с упором. Разница в толщине более 0,3 мм приводит к тому, что при фрезеровании по шаблону подшипник копира может не достать до кромки на тонкой детали, и радиус получится искаженным.
Для деталей с радиусом менее 50 мм целесообразно применять сверление коронкой и последующую шлифовку, поскольку фрезерование малых дуг сопряжено с риском вырыва волокон. Коронка диаметром 40–100 мм с твердосплавными зубьями устанавливается в сверлильный станок, заготовку фиксируют в тисках с деревянными губками. После сверления торец обрабатывают на осцилляционном шлифовальном станке с цилиндрической насадкой, подбирая зерно 80–120 единиц. Одинаковый результат достигается за счет жесткой фиксации заготовки и постоянной глубины погружения коронки.
Контроль идентичности удобно вести по шаблону-калибру, который прикладывают к кромке каждой детали и проверяют наличие просвета. Калибр изготавливают из листового алюминия толщиной 3 мм или оргстекла 5 мм, вырезая внутренний контур по эталонной дуге. Просвет более 0,3 мм сигнализирует о необходимости дополнительной обработки, и такую деталь отправляют на дошлифовку. Для серийного производства применяют шаблон с двумя контурами — верхним и нижним допуском, что ускоряет отбраковку.
Температурный режим в мастерской также влияет на стабильность размеров, особенно при работе с массивом дуба, бука и ясеня. При перепаде влажности от 45 до 65 процентов линейные размеры заготовок меняются на 0,2–0,5 мм на метр длины, что сказывается на совпадении дуг. Выдержка деталей в помещении не менее 72 часов перед чистовой обработкой позволяет стабилизировать геометрию и избежать surprises при сборке.
Фрезерование по копиру с нижним подшипником требует установки заготовки лицевой стороной вниз, чтобы подшипник опирался на шаблон, закрепленный снизу. Такой способ удобен для деталей, у которых лицевая поверхность должна остаться без следов инструмента. Скорость вращения шпинделя для фрез диаметром 12–16 мм составляет 18000–22000 оборотов в минуту, подача — 2–4 метра в минуту, что обеспечивает чистый рез без поджогов.
Использование упорного кольца на фрезерном столе помогает удерживать заготовку в постоянном контакте с шаблоном и предотвращает смещение при прохождении криволинейного участка. Кольцо устанавливают на входе и выходе детали, а его диаметр подбирают так, чтобы зазор между кольцом и фрезой не превышал 2 мм. Для сложных профилей с переменным радиусом применяют несколько шаблонов, каждый из которых соответствует определенному участку, и переходят от одного к другому последовательно.
Практический опыт показывает, что сочетание жесткого шаблона, правильного инструмента и стабильных заготовок дает повторяемость в пределах 0,1–0,2 мм, что вполне достаточно для мебельных и столярных изделий. Главное — не торопиться и вести обработку поэтапно, снимая материал небольшими порциями и проверяя результат на каждой стадии.
- На главную
-
Категории
-
 Лесопильное оборудование
-
 Ленточные пилорамы
-
 Дисковые пилорамы
-
 Многопильные станки
-
 Торцовочные станки
-
 Кромкообрезные станки
-
 Оцилиндровочные станки
-
 Лесопильные линии
-
 Бревнопильные станки
-
 Профилировочные станки
-
 Дровокольные станки
-
 Станки для переработки горбыля
-
 Станки для переработки тонкомера
-
 Круглопалочные станки
-
 Околостаночное оборудование
-
-
 Гидроманипуляторы
-
 Запчасти для гидроманипуляторов
-
 Запчасти для СФ-65 С (Соломбалец)
-
 Фильтры для СФ-65 С (Соломбалец)
-
 Гидроцилиндры и комплектующие для СФ-65 С (Соломбалец)
-
 Основные части и механизмы для СФ-65
-
 Втулки, вкладыши, подшипники для СФ-65 С (Соломбалец)
-
 Паспорт Соломбалец
-
 Уплотнения (ремкомплекты) для СФ-65 С (Соломбалец)
-
 Рукава высокого давления (РВД) для СФ-65 С (Соломбалец)
-
 Оси и пальцы для СФ-65 С (Соломбалец)
-
 Гидрооборудование для СФ-65С (Соломбалец)
-
-
 Запчасти для Велмаш (ОМТЛ 97, ОМТ-97М, ПЛ 70-02)
-
 Фильтра для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидроцилиндры и комплектующие для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Основные части и механизмы для Велмаш
-
 Уплотнения (ремкомплекты) для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Рукава высокого давления (РВД) для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
 Втулки, вкладыши, подшипники для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Оси и пальцы для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидрооборудование для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
-
 Запчасти на манипулятор Epsilon (Palfinger)
-
 Запчасти для VM10L74, VM10LM (Велмаш, Palfinger)
-
 Атлант-C 90 (ЛВ 185-10, ЛВ 185-14) (118)
-
 Фильтры для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Гидроцилиндры и комплектующие для Атлант-С 90 (ЛВ-185-10, ЛВ-185-14)
-
 Основные части и механизмы
-
 Гидрооборудование Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Рукава высокого давления (РВД) для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Втулки, вкладыши, подшипники для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Оси и пальцы Атлант-С 90 для (ЛВ 185-10, ЛВ 185-14)
-
-
 Гидронасосы и комплектующие
-
 Ротаторы и комплектующие
-
 Штуцера, USIT, фитинги
-
 Защитные спирали для РВД
-
 Краны гидравлические
-
 Маслоохладители
-
 Масла, смазки
-
 Захваты и грейферы
-
 Гидрораспределители и комплектующие
-
 Гидробаки
-
-
 Заточные-разводные станки
-
 Алмазный инструмент
-
 Дисковые пилы
-
 Ленточные пилы
-
 Рамные пилы
-
 Строгальный нож
-
 Тарные пилы для многопильных станков
-
 Шлифовальный и заточной инструмент
-
 Запчасти и комплектующие к станкам
-
 СОЖ
-
 Ножи для дробильных и рубительных станков
-