Создание аккуратных притуплений кромок без нарушения общей геометрии изделия
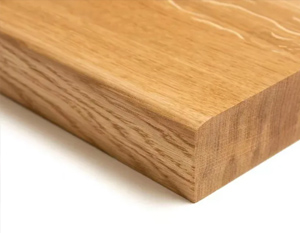 Работа с кромкой деревянной детали — это та область, где мастерство проявляется наиболее наглядно, поскольку именно здесь формируется тактильное восприятие предмета и его визуальная завершённость. Любое притупление выполняет двойную функцию: оно защищает волокна от сколов при механическом воздействии и одновременно придаёт изделию мягкость очертаний, которая воспринимается на уровне прикосновения. Однако снятие даже микроскопического слоя древесины неизбежно изменяет геометрию, и задача заключается в том, чтобы эти изменения оставались предсказуемыми и контролируемыми. Речь идёт о тонкой границе между функциональной необходимостью и риском нарушить пропорции, заложенные в чертеже.
Для начала стоит разобраться, какие именно факторы определяют выбор способа обработки. Порода дерева, направление волокон, влажность заготовки и назначение готовой детали — все эти параметры диктуют, насколько глубоким может быть скругление и каким инструментом его лучше выполнять. Мягкие породы вроде липы или сосны требуют особой осторожности, поскольку даже небольшое усилие при шлифовании снимает больше материала, чем ожидается. Твёрдые породы — дуб, ясень, клён — напротив, позволяют работать с более выраженными фасками и радиусными переходами, сохраняя чёткость линии. Влажность также играет роль: пересушенная древесина склонна к хрупкому скалыванию, тогда как слегка недосушенная может «заминаться» под абразивом, оставляя ворсистую поверхность.
Простейший вариант — снятие микрфаски шириной от 0,5 до 1,5 миллиметра под углом сорок пять градусов. Такая операция выполняется либо ручным рубанком с регулируемым упором, либо на фрезерном столе с фаскоснимателем. Ключевой момент здесь — равномерность съёма по всей длине кромки, что достигается только при постоянном прижиме заготовки к направляющей. Если деталь имеет криволинейный контур, фаску снимают вручную полукруглым напильником с насечкой №2 или №3, двигаясь от выпуклой части к вогнутой. Практика показывает, что для мебельных фасадов оптимальна ширина фаски 0,8–1,2 мм, тогда как для столярных плит и щитов достаточно 0,5 мм, чтобы избежать задиров при эксплуатации.
Более сложный случай — радиусное скругление, когда кромке придаётся постоянная кривизна. Здесь применяются фрезы с подшипником, диаметр которого задаёт глубину захода. Для радиуса 3 мм используется фреза с соответствующим профилем, а подшипник устанавливается так, чтобы его поверхность совпадала с плоскостью детали. Важно следить за тем, чтобы ось фрезы была строго перпендикулярна обрабатываемой поверхности, иначе скругление получится неравномерным, а на торцах появятся характерные «ступеньки». При работе с фрезером вручную подача должна быть плавной, без остановок, поскольку любая задержка на одном участке приводит к локальному перегреву и подпалинам, которые затем приходится удалять шлифованием, рискуя увести геометрию.
Для деталей, которые впоследствии будут окрашены или покрыты прозрачным лаком, часто применяют комбинированный метод: сначала снимают фаску, а затем скругляют её вершину абразивом. Такой подход позволяет получить мягкий переход без резкой линии, которая может стать центром скалывания при ударных нагрузках. Шлифовку ведут последовательно зернистостью от 120 до 240 единиц, причём на каждом этапе направление движения меняют на перпендикулярное предыдущему. Это помогает избежать появления борозд, которые особенно заметны на торцевых срезах. Для торцов, где волокна перерезаны, рекомендуется использовать абразив на мягкой основе, чтобы он не «вырывал» отдельные волокна, а срезал их постепенно.
Отдельного внимания заслуживает обработка кромок на деталях с декоративным профилем. Если речь идёт о филёнке или багете, притупление выполняется только на тех участках, которые контактируют с руками или другими поверхностями. Здесь удобно применять профильные шлифовальные губки, повторяющие форму канавки или валика. Для узких кромок шириной менее пяти миллиметров лучше вообще отказаться от механизированного инструмента и работать вручную, используя надфиль или шкурку, наклеенную на деревянный брусок. Это позволяет контролировать съём с точностью до десятых долей миллиметра.
Цифровые параметры, которые стоит держать в голове: при снятии фаски на фрезере скорость вращения шпинделя обычно составляет от 12 000 до 18 000 оборотов в минуту в зависимости от диаметра фрезы. Для радиусных фрез диаметром до 12 мм оптимальна подача 4–6 метров в минуту, тогда как для крупных профилей её снижают до 2–3 метров. При ручной шлифовке давление на абразив не должно превышать 1–2 килограммов, иначе на поверхности появляются тёмные пятна от трения. Угол заточки фаскоснимателя для мягких пород — 25 градусов, для твёрдых — 30 градусов, что обеспечивает чистый рез без смятия волокон.
Ещё один практический приём — использование шаблонов при обработке серийных деталей. Шаблон изготавливается из фанеры толщиной 10–12 мм и повторяет контур кромки, которую нужно притупить. По нему фрезером с копировальной втулкой снимается материал с одинаковым усилием на всех заготовках. Это особенно удобно для криволинейных элементов, где ручное ведение инструмента даёт разброс. Шаблон фиксируется струбцинами, а заготовка прижимается к нему так, чтобы втулка скользила по его краю без люфта. Точность повторения в этом случае достигает плюс-минус 0,2 мм, что вполне достаточно для столярных изделий.
Стоит помнить, что любое притупление уменьшает ширину детали, и если она впоследствии вставляется в паз или соединяется с другой частью, этот съём нужно компенсировать. Классический пример — шиповое соединение, где фаска на шипе ослабляет его прочность. В таких случаях притупление делают только на видимых участках, а зоны контакта оставляют с острой кромкой. Для соединений на шкантах, напротив, скругление кромок отверстия облегчает сборку и предотвращает сколы при запрессовке. Здесь достаточно фаски 0,3–0,5 мм, снятой сверлом с зенковкой.
При работе с торцевыми кромками, особенно на деталях из массива, часто применяют метод «подрезания» волокон. Суть в том, что перед шлифованием кромку слегка увлажняют, чтобы волокна приподнялись, а затем снимают их острым ножом под небольшим углом. Это даёт чистую поверхность без ворса, которая затем легко шлифуется. Для торцов дуба или ясеня такой подход позволяет избежать характерных «задиров», которые портят внешний вид. Влажность при этом не должна превышать 12%, иначе волокна не поднимутся равномерно, а останутся смятыми.
Наконец, контроль результата ведётся не только визуально, но и тактильно. Проводя пальцем вдоль обработанной кромки, мастер ощущает любые неровности, которые не видны глазом. Если поверхность кажется идеально гладкой, но при этом геометрия детали не пострадала, значит, задача решена. Для ответственных изделий можно использовать профилометр, но в обычной практике достаточно лупы с десятикратным увеличением и проверки на просвет между кромкой и поверочной линейкой. Зазор не должен превышать 0,1 мм на всей длине.
Таким образом, аккуратное притупление — это не просто механическая операция, а осознанный выбор между эстетикой и функциональностью, подкреплённый знанием свойств материала и возможностей инструмента. Каждый мастер вырабатывает собственные приёмы, но базовые принципы остаются неизменными: равномерность съёма, контроль усилия и постоянная проверка соответствия чертежу. Только при таком подходе кромка становится не слабым местом изделия, а его органичной частью, которая служит долго и выглядит достойно.
- На главную
-
Категории
-
 Дисковые пилы
-
 Ленточные пилы
-
 Рамные пилы
-
 Тарные пилы для многопильных станков
-
 Лесопильное оборудование
-
 Ленточные пилорамы
-
 Дисковые пилорамы
-
 Многопильные станки
-
 Торцовочные станки
-
 Кромкообрезные станки
-
 Оцилиндровочные станки
-
 Лесопильные линии
-
 Бревнопильные станки
-
 Профилировочные станки
-
 Дровокольные станки
-
 Станки для переработки горбыля
-
 Станки для переработки тонкомера
-
 Круглопалочные станки
-
 Околостаночное оборудование
-
-
 Заточные-разводные станки
-
 Ножи для дробильных и рубительных станков
-
 Строгальный нож
-
 Алмазный инструмент
-
 СОЖ
-
 Гидроманипуляторы
-
 Запчасти для гидроманипуляторов
-
 Запчасти для СФ-65 С (Соломбалец)
-
 Фильтры для СФ-65 С (Соломбалец)
-
 Гидроцилиндры и комплектующие для СФ-65 С (Соломбалец)
-
 Основные части и механизмы для СФ-65
-
 Втулки, вкладыши, подшипники для СФ-65 С (Соломбалец)
-
 Паспорт Соломбалец
-
 Уплотнения (ремкомплекты) для СФ-65 С (Соломбалец)
-
 Рукава высокого давления (РВД) для СФ-65 С (Соломбалец)
-
 Оси и пальцы для СФ-65 С (Соломбалец)
-
 Гидрооборудование для СФ-65С (Соломбалец)
-
-
 Запчасти для Велмаш (ОМТЛ 97, ОМТ-97М, ПЛ 70-02)
-
 Фильтра для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидроцилиндры и комплектующие для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Основные части и механизмы для Велмаш
-
 Уплотнения (ремкомплекты) для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Рукава высокого давления (РВД) для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
 Втулки, вкладыши, подшипники для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Оси и пальцы для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидрооборудование для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
-
 Запчасти на манипулятор Epsilon (Palfinger)
-
 Запчасти для VM10L74, VM10LM (Велмаш, Palfinger)
-
 Атлант-C 90 (ЛВ 185-10, ЛВ 185-14) (118)
-
 Фильтры для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Гидроцилиндры и комплектующие для Атлант-С 90 (ЛВ-185-10, ЛВ-185-14)
-
 Основные части и механизмы
-
 Гидрооборудование Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Рукава высокого давления (РВД) для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Втулки, вкладыши, подшипники для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Оси и пальцы Атлант-С 90 для (ЛВ 185-10, ЛВ 185-14)
-
-
 Гидронасосы и комплектующие
-
 Ротаторы и комплектующие
-
 Штуцера, USIT, фитинги
-
 Защитные спирали для РВД
-
 Краны гидравлические
-
 Маслоохладители
-
 Масла, смазки
-
 Захваты и грейферы
-
 Гидрораспределители и комплектующие
-
 Гидробаки
-
-
 Шлифовальный и заточной инструмент
-
 Запчасти и комплектующие к станкам
-