Технология аккуратной подгонки деревянных элементов без чрезмерного съема материала
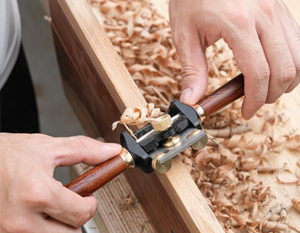 Работа с древесиной требует от мастера особого чутья, ведь этот материал живой даже после того, как покинул лесную делянку. Каждое движение резца или абразива необратимо, и ошибка в пару десятых долей миллиметра способна превратить идеально задуманное сопряжение в досадный зазор. Именно поэтому опытные столяры придерживаются принципа постепенного приближения к нужной геометрии, снимая микроскопические слои и постоянно контролируя результат. Суть метода проста: лучше сделать десять легких проходов, чем один раз снять лишнее и потом исправлять положение шкантами, клиньями или шпаклевкой.
Древесина как материал обладает упругостью и анизотропией, ее волокна по-разному сопротивляются резанию вдоль и поперек. При поперечном строгании микронные неровности возникают чаще, а торцевые поверхности вообще склонны к скалыванию. Чтобы избежать брака, инструмент должен быть заточен безупречно: угол заточки для мягких пород вроде сосны или липы составляет 25-30 градусов, для твердых, вроде дуба или бука, — 30-35. Ручной рубанок с двойной железкой и стружколомом, установленным в 0,5-1 мм от режущей кромки, дает чистовую поверхность без задиров. Электрический фрезер с регулировкой глубины по 0,1 мм позволяет вести съем контролируемо, но требует твердой руки и равномерной подачи.
Начинают подгонку с грубого формирования габаритов, оставляя припуск не менее 2-3 мм на каждую сопрягаемую плоскость. Для шиповых соединений, будь то прямой открытый шип или потайной, сначала запиливают щечки, затем аккуратно подрезают заплечики. Стамеска шириной, соответствующей размеру гнезда, снимает стружку толщиной не более 0,2-0,3 мм за один проход. Долото при этом держат под углом 20-25 градусов к обрабатываемой поверхности, что обеспечивает чистый рез без вмятин. Если шип входит в гнездо с усилием, но без перекосов, это верный признак близкой посадки.
Контроль плотности сопряжения ведут на сухую, без клея, поскольку влага способна разбухнуть волокна и исказить картину. Щуп толщиной 0,05 мм не должен проникать в стык по всей длине, а сам элемент обязан входить от легкого нажатия ладонью. Для соединений «ласточкин хвост» угол скоса обычно составляет 1:6 для мягкой древесины и 1:8 для твердой. При подгонке шипового паза фрезой по дереву подачу уменьшают до 0,5-1 м/мин, чтобы не вырвать волокна на выходе. Каждый снятый слой измеряют штангенциркулем с точностью до 0,05 мм, сравнивая с эталонным размером.
Строгание «на ус» применяют для стыковки плинтусов, наличников и рамок, где требуется незаметный шов. Угол 45 градусов выставляют по стуслу или малке, но окончательную доводку делают на листе наждачной бумаги, закрепленной на ровной плите. Абразив зернистостью P120-P150 снимает доли миллиметра, а движение выполняют без нажима, иначе кромка скруглится. Проверку ведут на просвет: если между деталями не видно полосы света при боковом освещении, стык готов. Подобный метод требует терпения, зато дает соединение, которое не расходится при колебаниях влажности.
Для криволинейных поверхностей, будь то царга стула или гнутая спинка, применяют шаблоны из фанеры толщиной 10-12 мм. Копировальная втулка на фрезере диаметром 12 мм и фреза 6 мм позволяют обойти заготовку по контуру шаблона, оставив минимальный припуск. Затем кромку обрабатывают рашпилем с мелкой насечкой и шлифовальным блоком с зерном P180. Радиусы сопряжения проверяют радиусомером или простым лекалом, вырезанным по чертежу. Плавность перехода важна не меньше точности размеров, поскольку именно она создает ощущение целостности изделия.
Влажность древесины в момент подгонки не должна превышать 8-10 процентов, иначе после высыхания детали дадут усадку и стык ослабнет. Материал перед чистовой обработкой акклиматизируют в помещении не менее трех суток. Твердые породы вроде ясеня или клена требуют более частой заточки инструмента: кромка тупится в два-три раза быстрее, чем на сосне. Смена направления волокон на заготовке заставляет менять и направление строгания, иначе неизбежны вырывы. Свилеватые участки обрабатывают циклей, которая снимает тончайшую стружку без повреждения структуры.
Сборочные единицы мебели часто требуют подгонки по месту, когда отдельные детали уже собраны в каркас. Дверцы шкафа подвешивают на петли с регулировкой в трех плоскостях и оставляют зазор 2-3 мм по периметру. Если полотно задевает корпус, кромку снимают рубанком с одиночной железкой, срезая не более 0,1 мм за проход. Ящики выдвижные подгоняют по направляющим: люфт более 1 мм недопустим, иначе при движении возникнет перекос. Направляющие роликовые или шариковые монтируют строго параллельно, проверяя уровнем и угольником.
Клеевые соединения на гладкую фугу требуют особой точности: отклонение от плоскостности не должно превышать 0,1 мм на метр длины. Фуганок с длинной подошвой 600-700 мм помогает выровнять поверхность, а проверку ведут линейкой с лезвием. Прифуговка кромок с легким просветом в середине обеспечивает плотное сжатие по краям после склейки. Струбцины устанавливают с шагом 150-200 мм, усилие распределяют равномерно, чтобы не выдавить клей и не деформировать ламели.
Шлифовка как финальный этап подгонки должна быть минимальной, ведь абразив снимает материал хаотично. Барабанный шлифовальный станок с зерном P120 дает ровную поверхность, но требует подачи 3-5 м/мин. Орбитальная машинка с эксцентриситетом 2,5 мм и мягкой подошвой полирует кромки, не заваливая их. Каждую ступень абразива меняют последовательно, пропуск зерна приводит к появлению рисок, которые проявятся после лакировки. Финишное шлифование проводят вдоль волокон вручную, используя брусок с войлочной подложкой.
Измерительный инструмент всегда держат под рукой: штангенциркуль, микрометр, угольник 1-го класса точности, набор щупов. Погрешность угольника не должна превышать 0,02 мм на 100 мм длины. Контроль перпендикулярности торца выполняют по угольнику с упором, а плоскостность — по поверочной плите. Регулярная калибровка инструмента предотвращает накопление ошибок, которые особенно опасны при серийной работе. Точность до 0,1 мм считается рабочей нормой для мебельных соединений, а для музыкальных инструментов требования жестче — до 0,02 мм.
При работе с экзотическими породами вроде палисандра или эбенового дерева учитывают их высокую плотность и абразивность. Твердость по Бринеллю для эбена достигает 8-10 единиц, что в разы выше дуба. Резцы из быстрорежущей стали Р6М5 выдерживают контакт с такой древесиной недолго, предпочтительнее твердосплавные пластины. Подача уменьшается до 0,3-0,5 м/мин, а скорость резания падает до 15-20 м/с. Пыль таких пород раздражает слизистые, поэтому рабочее место оборудуют вытяжкой с фильтром не ниже класса HEPA H13.
Сборка насухо с проверкой всех сопряжений занимает до трети общего времени изготовления. Каждый узел маркируют, чтобы не перепутать детали при финальной склейке. Мелкие клинья из той же породы помогают устранить люфт в пазах, их забивают без клея на этапе подгонки. Если соединение получилось слишком тугим, деталь аккуратно снимают киянкой с мягким бойком, а не металлическим молотком. Постепенность и внимание к деталям превращают ремесло в искусство, где точность измеряется не миллиметрами, а ощущением надежности и долговечности.
- На главную
-
Категории
-
 Дисковые пилы
-
 Ленточные пилы
-
 Рамные пилы
-
 Тарные пилы для многопильных станков
-
 Лесопильное оборудование
-
 Ленточные пилорамы
-
 Дисковые пилорамы
-
 Многопильные станки
-
 Торцовочные станки
-
 Кромкообрезные станки
-
 Оцилиндровочные станки
-
 Лесопильные линии
-
 Бревнопильные станки
-
 Профилировочные станки
-
 Дровокольные станки
-
 Станки для переработки горбыля
-
 Станки для переработки тонкомера
-
 Круглопалочные станки
-
 Околостаночное оборудование
-
-
 Заточные-разводные станки
-
 Ножи для дробильных и рубительных станков
-
 Строгальный нож
-
 Алмазный инструмент
-
 СОЖ
-
 Гидроманипуляторы
-
 Запчасти для гидроманипуляторов
-
 Запчасти для СФ-65 С (Соломбалец)
-
 Фильтры для СФ-65 С (Соломбалец)
-
 Гидроцилиндры и комплектующие для СФ-65 С (Соломбалец)
-
 Основные части и механизмы для СФ-65
-
 Втулки, вкладыши, подшипники для СФ-65 С (Соломбалец)
-
 Паспорт Соломбалец
-
 Уплотнения (ремкомплекты) для СФ-65 С (Соломбалец)
-
 Рукава высокого давления (РВД) для СФ-65 С (Соломбалец)
-
 Оси и пальцы для СФ-65 С (Соломбалец)
-
 Гидрооборудование для СФ-65С (Соломбалец)
-
-
 Запчасти для Велмаш (ОМТЛ 97, ОМТ-97М, ПЛ 70-02)
-
 Фильтра для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидроцилиндры и комплектующие для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Основные части и механизмы для Велмаш
-
 Уплотнения (ремкомплекты) для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Рукава высокого давления (РВД) для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
 Втулки, вкладыши, подшипники для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Оси и пальцы для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидрооборудование для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
-
 Запчасти на манипулятор Epsilon (Palfinger)
-
 Запчасти для VM10L74, VM10LM (Велмаш, Palfinger)
-
 Атлант-C 90 (ЛВ 185-10, ЛВ 185-14) (118)
-
 Фильтры для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Гидроцилиндры и комплектующие для Атлант-С 90 (ЛВ-185-10, ЛВ-185-14)
-
 Основные части и механизмы
-
 Гидрооборудование Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Рукава высокого давления (РВД) для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Втулки, вкладыши, подшипники для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Оси и пальцы Атлант-С 90 для (ЛВ 185-10, ЛВ 185-14)
-
-
 Гидронасосы и комплектующие
-
 Ротаторы и комплектующие
-
 Штуцера, USIT, фитинги
-
 Защитные спирали для РВД
-
 Краны гидравлические
-
 Маслоохладители
-
 Масла, смазки
-
 Захваты и грейферы
-
 Гидрораспределители и комплектующие
-
 Гидробаки
-
-
 Шлифовальный и заточной инструмент
-
 Запчасти и комплектующие к станкам
-