
Обработка древесины после длительного хранения в неотапливаемой мастерской
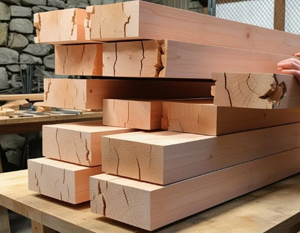 Длительное пребывание пиломатериалов в неотапливаемом помещении неизбежно запускает цепочку физико-химических процессов, которые кардинально меняют свойства массива. Древесина, будучи гигроскопичным материалом, постоянно обменивается влагой с окружающим воздухом, стремясь к равновесному состоянию. В условиях мастерской без отопления сезонные колебания температуры и влажности достигают критических значений, что приводит к неравномерному распределению влаги по объему штабеля. Верхние доски, контактирующие с холодным воздухом, и нижние, лежащие на бетонном полу, оказываются в совершенно разных условиях.
Влажностные градиенты внутри одной заготовки могут достигать 8-12 процентов, что при последующей механической обработке гарантированно вызывает коробление и растрескивание. Если центральные слои бруса сохраняют 20-22 процента влаги, а поверхностные уже высохли до 10-12, внутренние напряжения при отпирании балансира достигают 40-50 килограммов на квадратный сантиметр. Именно поэтому первым шагом становится не механическая обработка, а грамотная акклиматизация материала в новых условиях. Штабель необходимо переложить в помещение с температурой плюс 18-20 градусов и относительной влажностью 45-55 процентов, обеспечив свободный доступ воздуха со всех сторон.
Прокладки между рядами должны иметь толщину не менее 25 миллиметров и располагаться строго вертикально одна над другой с шагом 400-500 миллиметров. Длительность выдержки напрямую зависит от сечения: для доски толщиной 25 миллиметров достаточно 5-7 суток, для бруса 100 на 100 миллиметров потребуется не менее трех недель. Ускорять процесс принудительным обдувом тепловентилятором не стоит, поскольку быстрый съем влаги с поверхности при сохранении высокой внутренней влажности провоцирует поверхностные трещины глубиной до 5-8 миллиметров.
После акклиматизации наступает этап визуального и инструментального обследования каждой заготовки. Скрытые дефекты, не проявившиеся при хранении, часто дают о себе знать именно на этом этапе. Для выявления внутренних пустот и трещин используют простукивание деревянным молотком весом 200-300 граммов: глухой звук в сочетании с характерным дребезжанием указывает на расслоение массива. Влажность контролируют игольчатым электровлагомером не менее чем в пяти точках по длине доски, отступая от торцов на 300 миллиметров. Разброс показаний более двух процентов свидетельствует о неравномерной сушке, и такую заготовку лучше отправить на черновые работы.
Поверхностные трещины глубиной до 2 миллиметров можно устранить при строгании, снимая слой 3-4 миллиметра. Если же дефект уходит на 5-6 миллиметров вглубь, деталь годится только на неответственные элементы, где не требуется высокая прочность на изгиб. Особого внимания требуют смоляные кармашки, которые после длительного холодного хранения часто вскрываются на поверхность. При нагреве в процессе фрезерования смола размягчается и налипает на режущую кромку, вызывая подпалины и ухудшая качество строгания. Удалять такие включения лучше стамеской с шириной полотна 12-15 миллиметров, срезая их вместе с прилегающей древесиной на глубину 4-5 миллиметров.
Синева и плесень, появившиеся в неотапливаемом помещении, проникают в клеточные стенки на глубину до 3 миллиметров, и простая механическая зачистка не всегда дает результат. Отбеливание раствором перекиси водорода концентрацией 10-12 процентов позволяет осветлить пораженные участки, но после обработки необходимо дать заготовке вылежаться не менее 48 часов при комнатной температуре. Скрытая синева, невидимая глазу, часто проявляется после нанесения прозрачного лака, поэтому перед финишной отделкой стоит провести пробное покрытие на небольшом участке.
Трещины на торцах, которые неизбежно появляются при хранении в неотапливаемой мастерской, требуют обязательной заделки перед дальнейшей обработкой. Оптимальный способ — выпилить трещину на клин и вклеить вставку из той же породы с направлением волокон, совпадающим с основным массивом. Клей ПВА Д3 с временем запрессовки 30-40 минут обеспечивает надежное соединение, при этом вставка должна входить с небольшим натягом, обеспечивая плотный контакт по всей поверхности. После высыхания клея излишки снимают рубанком с двойной режущей кромкой, настроенным на съем стружки 0,1-0,15 миллиметра.
Коробление, возникшее из-за неравномерной усушки, исправляют строганием на фуганке с последующей калибровкой на рейсмусе. За один проход не рекомендуется снимать более 1,5 миллиметра, иначе заготовка снова начнет деформироваться из-за перераспределения внутренних напряжений. Если после калибровки деталь выгибается в течение 2-3 часов, материал окончательно потерял стабильность и подлежит замене. Для ответственных конструкций, испытывающих постоянные нагрузки, лучше сразу отбраковывать заготовки с признаками внутреннего напряжения — такими как саблевидность более 3 миллиметров на погонный метр.
При фрезеровании и сверлении пересушенной древесины, которая часто становится следствием длительного хранения, наблюдается повышенное образование сколов на выходе инструмента. Снизить риск помогает уменьшение подачи до 0,5-1 метра в минуту и использование режущего инструмента с углом заточки 25-30 градусов вместо стандартных 40. Частота вращения шпинделя при этом поддерживается в диапазоне 6000-8000 оборотов в минуту, что обеспечивает чистый рез без поджога.
Склеивание заготовок, прошедших длительное холодное хранение, требует особой тщательности в подготовке поверхностей. После строгания необходимо снять ворс циклей или шлифовальной шкуркой зернистостью 120-150, затем обеспылить поверхность и нанести клей равномерным слоем 0,15-0,2 миллиметра. Прессование проводят при давлении 0,5-1 мегапаскаля, выдерживая под струбцинами не менее 40 минут для клеев класса D3 и 2 часов для D4. Температура в помещении при склейке не должна опускаться ниже 18 градусов, иначе полимеризация замедлится и шов наберет прочность лишь частично.
Шлифование материала, долго лежавшего в неблагоприятных условиях, начинают с зерна 60-80, постепенно переходя к 120 и 180. Финальную обработку проводят шкуркой 220-240, при этом важно не перегреть поверхность, так как смолистые породы склонны к засаливанию абразива. Скорость движения ленты у ленточно-шлифовального станка поддерживают на уровне 10-12 метров в секунду, а усилие прижима не превышает 2-3 килограммов, чтобы избежать появления прижогов и вмятин.
Для финишного покрытия массив, перенесший перепады температур, лучше грунтовать разбавленным лаком на 10-15 процентов, давая каждому слою полностью высохнуть в течение 12-14 часов. Такая подготовка стабилизирует впитывающую способность и предотвращает пятнистость при нанесении основного слоя. Толщина финишного покрытия обычно составляет 60-80 микрометров при нанесении в два слоя с промежуточной шлифовкой зерном 320-400.
Соблюдение описанных приемов позволяет перевести материал, казавшийся безнадежным, в разряд вполне рабочего и получить изделия с прогнозируемыми характеристиками. Древесина, прошедшая правильную акклиматизацию и подготовку, ведет себя предсказуемо как при механической обработке, так и в процессе эксплуатации готового изделия.
- На главную
-
Категории
-
 Лесопильное оборудование
-
 Ленточные пилорамы
-
 Дисковые пилорамы
-
 Многопильные станки
-
 Торцовочные станки
-
 Кромкообрезные станки
-
 Оцилиндровочные станки
-
 Лесопильные линии
-
 Бревнопильные станки
-
 Профилировочные станки
-
 Дровокольные станки
-
 Станки для переработки горбыля
-
 Станки для переработки тонкомера
-
 Круглопалочные станки
-
 Заточные станки и вспомогательное оборудование
-
 Околостаночное оборудование
-
-
 Гидроманипуляторы
-
 Запчасти для гидроманипуляторов
-
 Запчасти для СФ-65 С (Соломбалец)
-
 Фильтры для СФ-65 С (Соломбалец)
-
 Гидроцилиндры и комплектующие для СФ-65 С (Соломбалец)
-
 Основные части и механизмы для СФ-65
-
 Втулки, вкладыши, подшипники для СФ-65 С (Соломбалец)
-
 Паспорт Соломбалец
-
 Уплотнения (ремкомплекты) для СФ-65 С (Соломбалец)
-
 Рукава высокого давления (РВД) для СФ-65 С (Соломбалец)
-
 Оси и пальцы для СФ-65 С (Соломбалец)
-
 Гидрооборудование для СФ-65С (Соломбалец)
-
-
 Запчасти для Велмаш (ОМТЛ 97, ОМТ-97М, ПЛ 70-02)
-
 Фильтра для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидроцилиндры и комплектующие для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Основные части и механизмы для Велмаш
-
 Уплотнения (ремкомплекты) для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Рукава высокого давления (РВД) для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
 Втулки, вкладыши, подшипники для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Оси и пальцы для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидрооборудование для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
-
 Запчасти на манипулятор Epsilon (Palfinger)
-
 Запчасти для VM10L74, VM10LM (Велмаш, Palfinger)
-
 Атлант-C 90 (ЛВ 185-10, ЛВ 185-14) (118)
-
 Фильтры для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Гидроцилиндры и комплектующие для Атлант-С 90 (ЛВ-185-10, ЛВ-185-14)
-
 Основные части и механизмы
-
 Гидрооборудование Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Рукава высокого давления (РВД) для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Втулки, вкладыши, подшипники для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Оси и пальцы Атлант-С 90 для (ЛВ 185-10, ЛВ 185-14)
-
-
 Гидронасосы и комплектующие
-
 Ротаторы и комплектующие
-
 Штуцера, USIT, фитинги
-
 Защитные спирали для РВД
-
 Краны гидравлические
-
 Маслоохладители
-
 Масла, смазки
-
 Захваты и грейферы
-
 Гидрораспределители и комплектующие
-
 Гидробаки
-
-
 Заточные-разводные станки
-
 Алмазный инструмент
-
 Дисковые пилы
-
 Ленточные пилы
-
 Рамные пилы
-
 Строгальный нож
-
 Тарные пилы для многопильных станков
-
 Шлифовальный и заточной инструмент
-
 Запчасти и комплектующие к станкам
-
 СОЖ
-
 Ножи для дробильных и рубительных станков
-