
Обработка материала с выраженной разницей между ранней и поздней древесиной
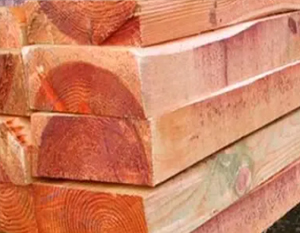 Древесина большинства хвойных пород, произрастающих в умеренном климате, формирует годичные кольца с четко различимой структурой. Ранняя зона, образовавшаяся весной и в начале лета, состоит из тонкостенных клеток с широкими полостями и низкой плотностью. Поздняя, нарастающая ближе к осени, отличается толстыми стенками трахеид, узкими внутренними каналами и заметно большей твердостью. Разница в объемной массе между этими участками у сосны обыкновенной достигает 2,5–3 раз, у лиственницы сибирской — 3–4 раз, а у ели европейской колеблется в пределах 2–2,8 раз. Именно этот контраст создает целый комплекс сложностей при механической обработке.
Плотность поздней зоны сосны составляет около 700–800 кг/м³, тогда как ранняя редко превышает 250–300 кг/м³. При строгании такой неоднородной массы резец встречает переменное сопротивление, что приводит к неравномерной нагрузке на режущую кромку и появлению волокнистых сколов. Наиболее уязвимы участки перехода от рыхлой ткани к плотной — здесь возникают микротрещины, которые под действием вибрации распространяются вглубь заготовки. Практический выход видится в снижении подачи на зуб до 0,3–0,5 мм и увеличении скорости резания до 40–50 м/с при фрезеровании концевыми фрезами с числом зубьев не менее четырех.
Ножи для строгания такого материала затачивают под углом 30–35 градусов, а передний угол принимают в диапазоне 15–20 градусов для твердых зон и 25–30 для мягких. Универсальным решением служит установка угла 20–22 градуса с обязательной полировкой фаски до зерна 3–5 мкм. Микрофаска шириной 0,1–0,15 мм существенно повышает стойкость кромки к ударным нагрузкам, которые неизбежны при входе в позднюю древесину. Без этой меры ресурс инструмента из быстрорежущей стали Р6М5 падает с 40–60 минут до 10–15 минут машинного времени.
Шлифование материала с резкой неоднородностью требует особого внимания к зернистости абразива и давлению прижима. Крупное зерно Р60–Р80 быстро снимает мягкие волокна, но оставляет глубокие риски на твердых участках, которые затем трудно вывести. Переход на Р100–Р120 целесообразен уже после первичного выравнивания, при этом усилие прижима снижают до 20–30 Н, чтобы избежать локального перегрева. Температура в зоне контакта не должна превышать 80–90 градусов Цельсия, иначе смолы, содержащиеся в поздней древесине, начнут плавиться и засаливать шкурку.
Для сосновых и лиственничных заготовок эффективна ступенчатая схема: Р80, затем Р120, после чего Р150 и финиш Р180–Р220. Каждый этап занимает не более 1,5–2 минут на квадратный дециметр при скорости ленты 12–15 м/с. Направление шлифования меняют на 30–45 градусов относительно предыдущего прохода, что позволяет равномерно удалять выступы ранней зоны. Влажность материала перед этой операцией стабилизируют в пределах 8–10 процентов, поскольку при 12–14 процентах разница в твердости проявляется еще резче.
Строгание рубанком с одинарной кромкой на таком материале дает рваную поверхность из-за скалывания мягких слоев. Двойная кромка с стружколомом, установленным на расстоянии 0,5–0,8 мм от режущей грани, исправляет положение. Зазор подбирают индивидуально: для сосны достаточно 0,6 мм, для лиственницы его сокращают до 0,4 мм. Стружколом фиксируют строго параллельно лезвию, перекос даже в 0,1 мм вызывает неравномерный отрыв волокон по всей ширине прохода.
При работе с торцевыми поверхностями, где годичные слои выходят перпендикулярно, риск сколов возрастает многократно. Подрезка углов и предварительное надрезание волокон дисковым инструментом с толщиной полотна 2–2,5 мм снижают дефектность почти вдвое. Подача при торцевом фрезеровании не превышает 0,2 мм на зуб, а частота вращения шпинделя поддерживается на уровне 6000–8000 оборотов в минуту. Для твердых лиственных пород с аналогичной неоднородностью, к примеру дуба или ясеня, эти значения корректируют в сторону уменьшения подачи до 0,1–0,15 мм.
Сверление отверстий в материале с контрастной плотностью сопровождается уводом сверла в сторону мягких зон. Чтобы этого избежать, применяют сверла с центрующим острием и подрезающими зубьями, а также уменьшают усилие осевой подачи до 15–25 Н. Частота вращения для диаметра 8–10 мм составляет 1200–1500 оборотов в минуту, для диаметра 4–6 мм ее повышают до 2000–2500. Предварительное кернение на глубину 1–1,5 мм помогает сохранить точку входа.
Долбление пазов стамеской требует послойного снятия материала толщиной не более 2–3 мм за проход. Косая заточка лезвия под 25–30 градусов облегчает работу с поздними слоями, но увеличивает риск смятия ранних. Компромисс достигается при угле 27–28 градусов и ширине полотна 6–12 мм. Удары киянкой наносят с умеренной силой, контролируя угол наклона инструмента в пределах 85–90 градусов к поверхности.
Для калибровки и финишной доводки деталей из такого сырья часто применяют циклевание. Цикля толщиной 1,2–1,5 мм с заусенцем высотой 0,05–0,08 мм снимает тонкую стружку, не разрывая волокна. Угол наклона инструмента к направлению движения выдерживают около 10–15 градусов, а саму операцию проводят вдоль волокон. После циклевания шероховатость поверхности достигает Rz 20–30 мкм, что вполне достаточно для последующей отделки.
Склеивание неоднородного массива тоже имеет нюансы. Клей проникает в рыхлую раннюю зону глубже, чем в плотную позднюю, поэтому расход состава возрастает на 15–20 процентов относительно однородной древесины. Давление запрессовки для сосновых щитов составляет 0,3–0,5 МПа, для лиственничных — 0,5–0,8 МПа. Выдержка под прессом длится не менее 30–40 минут при температуре 20–22 градуса.
При шлифовании профильных поверхностей, где чередование зон происходит на малом радиусе, применяют лепестковые круги зернистостью Р120–Р180 на эластичной основе. Жесткая основа недопустима — она снимает твердые участки быстрее мягких, искажая геометрию. Эластичность связки позволяет абразиву адаптироваться к переменной твердости и сохранять заданный контур.
Для заготовок, подвергаемых фрезерованию по копиру, подача на зуб устанавливается в диапазоне 0,2–0,4 мм, а скорость вращения фрезы — 9000–12000 оборотов в минуту. Твердосплавные пластины с износостойким покрытием служат в 3–4 раза дольше быстрорежущих аналогов. Угол заточки твердосплавных кромок принимают 55–60 градусов, что обеспечивает необходимую прочность при ударных нагрузках.
Контроль качества обработки проводят визуально и на ощупь, оценивая однородность поверхности и отсутствие вырывов. Глубина неровностей не должна превышать 60–80 мкм для столярных изделий и 30–40 мкм для мебельных фасадов. Достижение таких показателей возможно только при комплексном подходе к выбору инструмента, режимов и последовательности операций.
- На главную
-
Категории
-
 Лесопильное оборудование
-
 Ленточные пилорамы
-
 Дисковые пилорамы
-
 Многопильные станки
-
 Торцовочные станки
-
 Кромкообрезные станки
-
 Оцилиндровочные станки
-
 Лесопильные линии
-
 Бревнопильные станки
-
 Профилировочные станки
-
 Дровокольные станки
-
 Станки для переработки горбыля
-
 Станки для переработки тонкомера
-
 Круглопалочные станки
-
 Околостаночное оборудование
-
-
 Гидроманипуляторы
-
 Запчасти для гидроманипуляторов
-
 Запчасти для СФ-65 С (Соломбалец)
-
 Фильтры для СФ-65 С (Соломбалец)
-
 Гидроцилиндры и комплектующие для СФ-65 С (Соломбалец)
-
 Основные части и механизмы для СФ-65
-
 Втулки, вкладыши, подшипники для СФ-65 С (Соломбалец)
-
 Паспорт Соломбалец
-
 Уплотнения (ремкомплекты) для СФ-65 С (Соломбалец)
-
 Рукава высокого давления (РВД) для СФ-65 С (Соломбалец)
-
 Оси и пальцы для СФ-65 С (Соломбалец)
-
 Гидрооборудование для СФ-65С (Соломбалец)
-
-
 Запчасти для Велмаш (ОМТЛ 97, ОМТ-97М, ПЛ 70-02)
-
 Фильтра для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидроцилиндры и комплектующие для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Основные части и механизмы для Велмаш
-
 Уплотнения (ремкомплекты) для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Рукава высокого давления (РВД) для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
 Втулки, вкладыши, подшипники для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Оси и пальцы для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидрооборудование для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
-
 Запчасти на манипулятор Epsilon (Palfinger)
-
 Запчасти для VM10L74, VM10LM (Велмаш, Palfinger)
-
 Атлант-C 90 (ЛВ 185-10, ЛВ 185-14) (118)
-
 Фильтры для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Гидроцилиндры и комплектующие для Атлант-С 90 (ЛВ-185-10, ЛВ-185-14)
-
 Основные части и механизмы
-
 Гидрооборудование Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Рукава высокого давления (РВД) для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Втулки, вкладыши, подшипники для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Оси и пальцы Атлант-С 90 для (ЛВ 185-10, ЛВ 185-14)
-
-
 Гидронасосы и комплектующие
-
 Ротаторы и комплектующие
-
 Штуцера, USIT, фитинги
-
 Защитные спирали для РВД
-
 Краны гидравлические
-
 Маслоохладители
-
 Масла, смазки
-
 Захваты и грейферы
-
 Гидрораспределители и комплектующие
-
 Гидробаки
-
-
 Заточные-разводные станки
-
 Алмазный инструмент
-
 Дисковые пилы
-
 Ленточные пилы
-
 Рамные пилы
-
 Строгальный нож
-
 Тарные пилы для многопильных станков
-
 Шлифовальный и заточной инструмент
-
 Запчасти и комплектующие к станкам
-
 СОЖ
-
 Ножи для дробильных и рубительных станков
-