Подготовка деревянных поверхностей перед высокоточной склейкой деталей
19 09 2026, 00:00
0
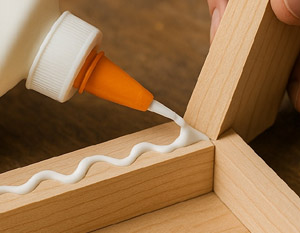 Самая прочная клеевая линия получается только при идеальном контакте между двумя склеиваемыми массивами. Многие столяры, глядя на готовое изделие, забывают, что именно подготовка поверхностей определяет 90% успеха. Любая неровность, даже незаметная глазу, становится потенциальным местом разрушения соединения под нагрузкой. Проникновение клеевого состава в поры полностью зависит от того, насколько правильно обработана каждая из контактирующих плоскостей. Я всегда говорю своим ученикам, что качественная подготовка занимает две трети времени всей операции склеивания, и это не преувеличение.
Плоскостность соединяемых поверхностей диктует главное требование: максимальный допустимый зазор между деталями до нанесения клея не должен превышать 0,1 миллиметра на длине 100 миллиметров. Для особо ответственных конструкций, например, для несущих балок или многослойных щитов, этот параметр ужесточается до 0,05 миллиметра. Добиться такой точности ручным инструментом почти невозможно, поэтому в производстве используют рейсмусовые станки с подачей до 10 метров в минуту. Следует учитывать, что при фрезеровании на валу возникают вибрации, которые оставляют характерные волнистые следы амплитудой до 0,03 миллиметра. Такая микроволна вполне допустима, если её шаг не превышает 2 миллиметров, иначе клей не заполнит впадины.
Перейдём к шероховатости, которая часто становится камнем преткновения для начинающих мастеров. Слишком гладкая поверхность, полученная после калибровки шлифовальной лентой с зернистостью 400, создаёт условия, при которых клей стекает по плоскости, оставляя лишь тонкую плёнку. В то же время чрезмерная шероховатость, образованная грубым дисковой пилой с зубьями 24 ТР, удерживает пузырьки воздуха, ослабляющие зону склейки. Оптимальный диапазон для большинства пород дерева лежит в пределах Rz от 10 до 30 микрометров. Для твёрдых пород вроде дуба или бука я рекомендую ориентироваться на нижнюю границу этого коридора, то есть на 10-15 микрометров. С мягкими породами, такими как сосна или липа, работать сложнее: их волокна легко сминаются, поэтому шероховатость в 20-25 микрометров обеспечивает лучшее сцепление с клеящим составом.
Геометрия этих микронеровностей имеет не меньшее значение, чем их среднее арифметическое отклонение. Идеальный профиль склеиваемой поверхности предполагает наличие равномерно распределённых гребней и впадин с острыми кромками, которые механически зацепляются за полимерные молекулы. Когда мы используем ножевые головки с углом заточки 55 градусов, они формируют правильный след, оставляя открытые поры для адгезионного взаимодействия. Абразивная обработка оставляет заглаженные гребешки, которые нужно удалять перед нанесением клея, так как они снижают площадь фактического контакта на 30-40%. По этой причине я настоятельно рекомендую завершать подготовку строганием, а не шлифованием, если есть возможность использовать соответствующий станок. Такой подход позволит получить регулярный микрорельеф с чередованием выступов и впадин с шагом около 0,8 миллиметра, что признано мировыми стандартами как золотая середина.
Загрязнения на поверхности действуют как смазка, резко снижая прочность соединения на сдвиг, иногда впятеро, если плёнка жира достигает толщины 0,01 миллиметра. Масла, которые остаются от смазки направляющих станины, особенно опасны, так как они глубоко проникают в поры древесины. Пыль, образующаяся при фрезеровании, забивает устья капилляров, и клей уже не может образовать непрерывную прослойку. Непосредственно перед склейкой нужно провести сухую очистку сжатым воздухом давлением 6 атмосфер, а затем протереть поверхность уайт-спиритом или ацетоном. Следует помнить, что после такой очистки проходит от 15 до 20 минут до момента, когда растворитель полностью испарится, и поверхность станет абсолютно чистой.
Влажность древесины — это ещё один фундаментальный параметр, напрямую связанный с подготовкой. Массив должен иметь влажность 8-12% в случае использования клеев на основе ПВА или полиуретановых составов. Сухая древесина с влажностью менее 6% слишком активно впитывает клей, из-за чего в зоне шва возникает дефицит связующего, и соединение становится хрупким. Переувлажнённые заготовки с содержанием воды свыше 15% вообще не подлежат качественной склейке, поскольку влага вызывает гидролиз клеевой плёнки. Измерять этот показатель лучше всего диэлькометрическим влагомером в трёх точках по длине доски и в центре её торца.
Свежесть подготовленной поверхности играет не меньшую роль, чем все геометрические параметры. Процесс окисления начинается через 20-40 минут после строгания, когда активные радикалы на срезе клеток реагируют с кислородом. Для ответственных склей, особенно торцевых соединений, интервал между финишной обработкой и нанесением клея не должен превышать получаса. На практике я всегда организую поток так, чтобы заготовки проходили подготовку и сразу попадали на участок сборки без промежуточного складирования. Если пауза неизбежна, следует накрывать подготовленные детали влажной тканью или полиэтиленовой плёнкой, чтобы снизить испарение летучих компонентов древесины.
Температура окружающей среды и самих заготовок также влияет на качество клеевого шва, причём это влияние начинается уже на этапе подготовки. При температурах ниже 18°C многие клеи не растекаются должным образом, и даже идеально подготовленная плоскость не даёт нужного результата. Лучше всего акклиматизировать древесину в цехе с постоянной температурой 20-22°C в течение суток перед обработкой. Слишком холодные детали конденсируют влагу из воздуха, создавая микроскопические водяные линзы на поверхности, которые распознаются невооружённым глазом как лёгкое помутнение. Эти линзы должны быть удалены обезжириванием перед тем, как мы начнём грунтовать поверхность клеем.
Не стоит забывать о породе дерева: пористость сильно влияет на требования к подготовке. Дуб, ясень и орех имеют крупные открытые поры, которые необходимо заполнять либо разбавленным клеем, либо специальными грунтовками. Сосна и ель, наоборот, содержат смолу, которая выделяется при нагревании и препятствует проникновению клея. Выход из этой ситуации — обезсмоливание поверхности 5-10% раствором щёлочи с последующей нейтрализацией уксусной кислотой. Для мелкопористых пород вроде клёна или бука достаточно стандартной подготовки, но их склонность к короблению требует более строгих допусков на плоскостность.
Качество подготовки напрямую связано с типом применяемого клея. Поливинилацетатные дисперсии лучше всего работают на поверхностях с шероховатостью 20 мкм и открытой пористостью. Реактивные клеи, например, эпоксидные, предпочитают более гладкую основу с параметром Rz около 10 мкм, чтобы обеспечить равномерное распределение смолы. Клеи горячего отверждения, используемые в мебельных цехах, требуют шероховатости не более 5 мкм из-за малой текучести вязких составов. В любом случае, я бы советовал сделать несколько пробных образцов с разной подготовкой, чтобы определить идеальный режим для своих материалов.
Контроль параллельности сопрягаемых плоскостей нельзя считать второстепенным, ведь даже при соблюдении всех норм по шероховатости перекос всего в 0,02 миллиметра на 100 миллиметров длины даёт клиновидный зазор. Такой дефект приводит к выдавливанию клея из одной зоны и недостатку связующего в другой. Для проверки используют калиброванную металлическую линейку и щупы, хотя в серийном производстве всё чаще применяют лазерные датчики. Но я до сих пор предпочитаю старый способ с использованием чертилки и краски: тонкий слой берлинской лазури на одной детали при их совмещении показывает точки контакта. Идеальным считается отпечаток не менее 80% всей площади, и это реально достижимый показатель при правильной подготовке.
Тип режущего инструмента на финишном проходе оставляет свой неизгладимый след на состоянии поверхности. Ножи с радиусом закругления режущей кромки в 10-15 микрометров создают сжатый слой древесины толщиной до 0,2 миллиметра, который меняет структуру клеток. Подача свыше 8 метров в минуту усиливает этот эффект, формируя уплотнённую корку, препятствующую адгезии. Здесь выручают фрезы с отрицательным передним углом, которые срезают слой стружки без сильного обжатия волокон. В любительских условиях для снятия последних 0,3 миллиметра я советую применять ручной рубанок с двойным ножом и угол наклона 45 градусов.
Гидрофильность древесины требует отдельного разговора в контексте подготовки под склейку. Разные породы по-разному реагируют на водные составы: берёза сильно разбухает, а тик почти не меняет размеры при увлажнении. Если в производстве используют водостойкие клеи на основе резорцина или полиуретана, вопрос разбухания стоит не так остро. Однако для стандартных ПВА клеев я всегда выдерживаю заготовки в помещении с относительной влажностью 45-55% минимум трое суток. Только тогда дерево принимает равновесную влажность и не деформируется после нанесения клея на одну из поверхностей.
Приоритетом для меня остаётся устранение дефектов обработки — задиров, вырывов и ворсистости. Эти локальные нарушения могут дать трещины по клеевому шву в процессе эксплуатации, даже если средние показатели шероховатости удовлетворительны. Для удаления ворса применим циклевание, то есть проход тупым ножом для срезания торчащих волоконец. Особенно эта операция нужна для клёна и вишни, волокна которых склонны к взъерошиванию при строгании. После циклёвки я опрыскиваю поверхность водой из мелкодисперсного распылителя и даю ей высохнуть, чтобы снять внутренние напряжения.
Помните про влияние направления волокон на подготовку: строгать нужно вдоль, а не поперёк, иначе на кромках возникают сколы и вырывы. Если требуется склеить две заготовки с перпендикулярным направлением волокон, получается соединение с максимальной прочностью на сжатие, но подготовка каждой детали должна быть безупречна. В этом случае применяют двойную обработку: сначала циркульной пилой, затем фрезой и зачисткой наждачной бумагой зернистостью 180 для удаления грата. Такой комбинированный метод даёт превосходные результаты, проверенные на тысячах кленовых столешниц.
Нельзя забывать и про температурную деформацию в процессе самой подготовки. Длинные детали до двух метров при фрезеровании нагреваются локально на 5-7 градусов, что вызывает неравномерное расширение. Остывая, они принимают исходные размеры, но микроструктура поверхности меняется из-за термопластичности лигнина. Поэтому я охлаждаю каждую прошедшую через станок заготовку обдувом сжатым воздухом в течение минуты перед финишной операцией. Этот простой приём позволяет свести к минимуму разброс размеров и получить стабильное качество по всей партии.
Сдвиговые усилия в готовом изделии зависят от чистоты поверхности больше, чем от всех прочих параметров. Любое органическое загрязнение, будь то жировые пятна от рук или остатки масла от направляющих, создаёт смазывающий эффект. Использование специальных очистителей на основе изопропилового спирта полностью растворяет такие наслоения, но требует последующей сушки принудительной вентиляцией. Я всегда рекомендую перед нанесением клея проводить финальную протирку чистым суконным тампоном, чтобы удалить сор и пыль, оставшиеся после обдува. Только после такой комплексной очистки можно гарантировать, что клейкая плёнка станет монолитной с деревом.
Угол встречи резца с плоскостью заготовки создаёт чередующиеся участки сжатия и растяжения, которые по-разному впитывают клей. При строгании под углом 30 градусов эти зоны получаются широкими и неглубокими, что благоприятно для склеивания. Применяя нулевой угол, мы получаем чистый срез, но с более плотным приповерхностным слоем. Исходя из опыта, я выбираю угол в 20 градусов для хвойных пород и 30 градусов для лиственных, варьируя скорость подачи от 6 до 12 метров в минуту. Такой дифференцированный подход удлиняет подготовку на 20%, но зато снижает отходы при последующей сборке.
Финишная калибровка после всех подготовительных операций выполняется на широколенточном станке с абразивом зернистостью 180-220. Но тут кроется опасность перегрева, поэтому я устанавливаю скорость ленты не выше 15 метров в секунду и глубину съёма не более 0,05 миллиметра за проход. Более глубокий проход формирует нагар на абразиве, который оставляет тёмные полосы на древесине. Эти полосы не просто портят внешний вид, они становятся концентраторами напряжений, ослабляющими клеевую линию. Лучше сделать три лёгких прохода, чем один грубый, и потратить на это лишние пару минут.
В итоге я всегда возвращаюсь к базовому принципу: подготовка — это не механическая операция, а целый комплекс технологических приёмов, учитывающих породу, влажность, инструмент и даже микроклимат. Правильная настройка оборудования, тщательная очистка и контроль времени между операциями дают тот идеальный контакт, который обеспечивает вековую прочность соединения. Современный столяр не может пренебрегать ни одним из этих элементов, потому что любая ошибка на этом этапе неисправима на последующих стадиях сборки.
Комментарии
Пока нет комментариев
Получить консультацию
Закажите бесплатную консультацию или позвоните нам прямо сейчас по телефонам
8 (800) 555-74-73