Закрыть
Категории
Получайте только полезные статьи!
Поведение древесины при встречном строгании сложных участков
Категории
16 09 2026, 00:00
0
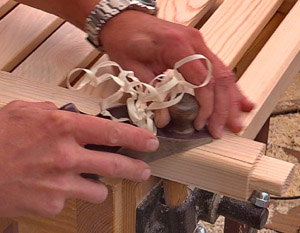 Каждый столяр знает, что идеально гладкая плоскость после рубанка или фуганка – это результат не только острого ножа, но и правильного понимания анатомии деревянного массива. Сложности возникают именно в тот момент, когда режущая кромка движется навстречу волокнистым пучкам, а не по их направлению. Встречное строгание провоцирует микроразрушения, приводящие к появлению вырванных участков и ворсистости, которые впоследствии требуют длительной шлифовки. Причина этого кроется в самой природе растительной ткани: её слоистая структура напоминает пучки соломинок, склеенных лигнином.
Когда ножевая кромка врезается в торец волокна, она действует как клин, отслаивая его от соседних элементов. Особенно выражен этот эффект на сучках, свилеватостях и участках с переплетёнными годичными кольцами. Твёрдость этих зон повышена, а направленность микрофибрилл целлюлозы меняется хаотично, что делает невозможным предсказание траектории скалывания. Чтобы избежать подобных сюрпризов, профессионал оценивает характер рисунка на обрабатываемой грани. Так, в случае с косослойной заготовкой, где волокна идут под наклоном к продольной оси, выбор стороны для прохода инструмента становится решающим фактором.
Механика разрушения такова: при встречной подаче нож поднимает перед собой волокнистый пучок, сжимая его до критического напряжения, а затем отрывает с корнем. Этот отрыв оставляет после себя характерную ямку – задир, глубина которого может достигать миллиметра. Для мягких лиственных пород, как тополь или липа, опасность усиливается их рыхлой текстурой, но и на плотном дубе или грабе подобные дефекты неизбежны при неверной ориентации ножа. Угол заточки режущей кромки также играет колоссальную роль: стандартный угол в 30 градусов хорош для продольной резки, но на встречных и торцевых переходах требуется уменьшить его до 20–22 градусов.
Однако настоящая битва за чистоту поверхности разворачивается в области закруглений и фигурных элементов. Там, где вектор перемещения инструмента должен постоянно меняться, например при обработке кромки щита, от мастера требуется мгновенная корректировка направления усилия. В таких локациях целесообразно применять метод разбивки траектории на короткие прямолинейные отрезки, каждый раз переустанавливая заготовку относительно ножа. Величина подачи при этом снижается до 2–3 метров в минуту, а глубина съёма не превышает 0,5–0,8 миллиметра за проход. Такая тактика позволяет ножевой пластине срезать слой, опираясь на ранее сформированную плоскость, а не на неоднородную структуру впереди.
Выходом из ситуации часто служит использование не стандартной плоской заточки, а создания микроподнутрения на лезвии. Так называемый радиусный профиль кромки с фазой 5–7 градусов способствует сдвигу волокон не вверх, а вбок, что гасит отрывные напряжения. Практика показывает, что для ясеня и клёна такая доводка даёт наилучшие результаты, тогда как для хвойных пород с большой разницей в плотности ранней и поздней древесины эффективнее работает тройная фаска. Стоит упомянуть и влажность материала: сырые доски (более 12%) при встречном движении рубанка дают больше разрывов, но при этом меньше пылят.
Сушёный массив (влажность 6–8%) ведёт себя более хрупко, и задиры возникают даже из-за незначительной тупизны кромки. Поэтому контроль остроты перед каждым подходом к проблемной зоне обязателен – радиус затупления не должен превышать 3 микрон. Если говорить об инструментальном оснащении, то для фуговальных ножей оптимален задний угол 12–15 градусов при прямолинейном движении, но на сложных криволинейных поверхностях его уменьшают до 8–10. Уменьшение этого параметра понижает нагрузку на отрыв, принуждая резец скорее разделять материал, нежели вытягивать его.
Отдельная история – это обработка пазов и четвертей, где встречное направление движения вызывает скалывание стенок. В этой ситуации мастер вынужден идти на хитрость: сначала проходить зону с минимальной глубиной (0,2 мм), увеличивая её только после того, как наружная грань сформируется. Такой приём создаёт своего рода защитный экран для внутренних слоёв. Целесообразно иногда вовсе отказываться от строгания в пользу циклювания, особенно для свилеватых ореховых заготовок. Цикля, работающая под острым углом к поверхности, действует как косильная машина, перерезая пучки без подъёма.
При работе с широкими щитами, склеенными из разнонаправленных ламелей, встречная подача всей сборки часто приводит к разнотолщинности. Тут помогает метод диагонального ведения рубанка: угол между продольной осью доски и направлением движения устанавливается в пределах 30–40 градусов. Это позволяет превратить встречное резание в смешанное, где поперечные движения снижают нагрузку на самые слабые места. Для поддержания стабильности результата я рекомендую контролировать вылет ножа над подошвой колодки, выставляя его в пределах 0,1–0,15 мм.
Не стоит забывать про влажностные градиенты внутри одного элемента. Периферийные зоны всегда суше, чем сердцевина, поэтому при обработке кромки обрезной доски задиры вероятнее всего появятся с торца. Предвосхитить эту проблему позволяет предварительное увлажнение концевых зон до общего уровня за 12 часов до операции. Поглощая воду, клетчатка становится более эластичной и не вырывается полностью, а лишь продавливается под ножом. Что касается глубины строгания за один рабочий ход, то для чистовой операции она не должна превышать 0,3 мм на твёрдых сортах и 0,5 – на мягких.
Подбирая скорость для стационарного фуговального станка, ориентируются на количество оборотов ножевого вала: при 4000–5000 об/мин оптимальная подача составляет 4–6 м/мин. Превышение этого диапазона усиливает вибрацию, которая мгновенно транслируется в микронеровности. Однако снижать скорость ниже 4 м/мин также нерационально – это ведёт к нагреву, вызывающему термическое расширение лезвия и потерю его геометрии. Опыт показывает, что устранение 90% дефектов задировости обеспечивается именно грамотным сочетанием угла резания и толщины стружки.
Важно помнить, что на участках с крупными сучками режущая кромка не должна соприкасаться с ними по всей длине. В подобных случаях лучше осуществить локальное фрезерование этих зон с последующим ручным выравниванием. Такая комбинированная стратегия экономит время на финишной шлифовке, которая, несмотря на обилие абразивов, не способна полностью скрыть глубокие вырывы без потери геометрической точности детали. Грамотное прогнозирование поведения волокнистой структуры и своевременное изменение угла атаки помогают получать глянцевую поверхность прямо под рубанком.
Оцените статью:
(0.0)
Комментарии
Пока нет комментариев
Получить консультацию
Закажите бесплатную консультацию или позвоните нам прямо сейчас по телефонам
8 (800) 555-74-73
- На главную
-
Категории
-
 Лесопильное оборудование
-
 Ленточные пилорамы
-
 Торцовочные станки маятникового, линейного и проходного типа
-
 Кромкообрезные станки
-
 Многопильные станки
-
 Оцилиндровочные станки
-
 Лесопильные линии
-
 Околостаночное оборудование
-
 Промышленные бревнопилы с гусеничной и цепной подачей
-
 Пилорамы дисковые, горизонтального и углового пиления
-
 Вспомогательное и заточное оборудование
-
 Профилировочные станки
-
 Станки для переработки горбыля, рубки веток и обрези, колки дров
-
 Круглопалочные станки
- Заточные станки для цепей бензопил
-
-
 Гидроманипуляторы
-
 Запчасти для гидроманипуляторов
-
 Запчасти для СФ-65 С (Соломбалец)
-
 Фильтры для СФ-65 С (Соломбалец)
-
 Гидроцилиндры и комплектующие для СФ-65 С (Соломбалец)
-
 Основные части и механизмы для СФ-65
-
 Втулки, вкладыши, подшипники для СФ-65 С (Соломбалец)
-
 Паспорт Соломбалец
-
 Уплотнения (ремкомплекты) для СФ-65 С (Соломбалец)
-
 Рукава высокого давления (РВД) для СФ-65 С (Соломбалец)
-
 Оси и пальцы для СФ-65 С (Соломбалец)
-
 Гидрооборудование для СФ-65С (Соломбалец)
-
-
 Запчасти для Велмаш (ОМТЛ 97, ОМТ-97М, ПЛ 70-02)
-
 Фильтра для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидроцилиндры и комплектующие для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Основные части и механизмы для Велмаш
-
 Уплотнения (ремкомплекты) для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Рукава высокого давления (РВД) для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
 Втулки, вкладыши, подшипники для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Оси и пальцы для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидрооборудование для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
-
 Запчасти на манипулятор Epsilon (Palfinger)
-
 Запчасти для VM10L74, VM10LM (Велмаш, Palfinger)
-
 Атлант-C 90 (ЛВ 185-10, ЛВ 185-14) (118)
-
 Фильтры для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Гидроцилиндры и комплектующие для Атлант-С 90 (ЛВ-185-10, ЛВ-185-14)
-
 Основные части и механизмы
-
 Гидрооборудование Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Рукава высокого давления (РВД) для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Втулки, вкладыши, подшипники для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Оси и пальцы Атлант-С 90 для (ЛВ 185-10, ЛВ 185-14)
-
-
 Гидронасосы и комплектующие
-
 Ротаторы и комплектующие
-
 Штуцера, USIT, фитинги
-
 Защитные спирали для РВД
-
 Краны гидравлические
-
 Маслоохладители
-
 Масла, смазки
-
 Захваты и грейферы
-
 Гидрораспределители и комплектующие
-
 Гидробаки
-
-
 Заточные-разводные станки
-
 Алмазный инструмент
-
 Дисковые пилы
-
 Ленточные пилы
-
 Рамные пилы
-
 Строгальный нож
-
 Тарные пилы для многопильных станков
-
 Шлифовальный и заточной инструмент
-
 Запчасти и комплектующие к станкам
-
 СОЖ
-
 Ножи для дробильных и рубительных станков
-