Закрыть
Категории
Получайте только полезные статьи!
Практика изготовления идеально ровной фаски по всей длине деревянной детали
Категории
25 09 2026, 00:00
0
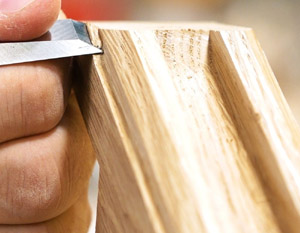 Сама постановка задачи получить строго одинаковую фаску на протяжённой заготовке часто вызывает у начинающих мастеров чувство обречённости. Древесина — материал нестабильный, и даже в одной доске плотность волокон может меняться, что неизбежно сказывается на поведении инструмента. Однако последовательный подход и знание физики резания позволяют свести к минимуму все случайные факторы. Ровная линия снятия канта — это не столько вопрос таланта, сколько вопрос организованности рабочего места и подготовленной геометрии.
Для начала стоит разделить цели: декоративная обработка кромки требует иного подхода, нежели подготовка детали под соединение «в ус». В первом случае ширина скоса диктуется эстетическими предпочтениями и обычно не превышает 3–5 миллиметров. Во втором — геометрические параметры строго привязаны к конструктивным размерам сопрягаемых элементов, и любое отклонение в десятые доли миллиметра может нарушить плотность стыка. Поэтому прежде чем взять в руки инструмент, я всегда рекомендую провести линию-маркер на торцах и в средней части детали, обозначив границы будущего скоса. Это даёт визуальный ориентир, который помогает контролировать процесс на каждом сантиметре длины.
Ручное строгание остаётся самым доступным методом, хотя и требует от исполнителя развитой мышечной памяти. Шерхебель для этой задачи не подходит из-за сильной вогнутости лезвия, а вот одиночный рубанок с прямым ножом, выставленным на минимальный вылет, — вполне рабочая оснастка. Угол наклона железки должен составлять классические 45 градусов для работы с мягкими породами и 50 градусов для твёрдых лиственных. Корпус инструмента при движении удерживают с лёгким наклоном в сторону снимаемого ребра, но без перекоса, иначе стружка пойдёт клином. Чтобы не провалиться в начале прохода и не задрать волокна на выходе, передний торец колодки прижимают чуть сильнее, чем задний, а в конце движения нагрузку переносят на заднюю пятку. Такой приём называется «вход и выход на весу», и он позволяет избежать характерных задиров.
В случае твёрдых пород, к примеру дуба или ясеня, ручное строгание превращается в тяжёлый труд, и здесь на помощь приходит шлифовальный брусок с закреплённой наждачной бумагой. Но я говорю не о хаотичной зачистке, а о направленном движении вдоль ребра под фиксированным углом. Для этого изготавливают простую направляющую — дощечку с вырезом под деталь, которая ограничивает ход абразива строго параллельно оси. Зернистость бумаги подбирают по принципу: сначала Р80 для формирования геометрии, затем Р150 для удаления царапин. Количество проходов здесь не регламентируется, так как оно зависит от твёрдости материала, но каждое движение должно перекрывать предыдущее наполовину, чтобы не возникло ступенчатых переходов.
Когда партия деталей исчисляется десятками, а точность требуется высокая, ручной труд уступает место механизации. Электрический фрезер с прямой копировальной втулкой и торцевой фрезой становится главным помощником. Однако сам по себе агрегат не решает проблему; ключевую роль играет направляющая линейка, жёстко зафиксированная на столе. Расстояние от кромки линейки до оси фрезы должно быть строго постоянным, и его выставляют с помощью щупа или калиброванного бруска. Для обработки длинных деталей в 2–3 метра я использую две параллельные струбцины, которые фиксируют шину, исключая её смещение в процессе фрезерования.
Высоту вылета фрезы над подошвой устанавливают с точностью до 0,1 мм, ориентируясь на микрометрический упор. Сама фреза должна быть оснащена твёрдосплавными пластинами, поскольку высокоскоростная сталь быстро тупится на сучках и засмолённых участках. Рекомендованная скорость вращения для твёрдых сортов дерева — 16000–18000 об/мин, для мягких — 20000–22000 об/мин. Подача при этом остаётся равномерной, примерно 1–1,5 метра в минуту; рывки провоцируют появление «волны» на поверхности скоса. Часто начинающие мастера стараются снять весь припуск за один проход, но правильнее сделать два: черновой, на глубину 2/3 от нужной ширины, и чистовой, доводящий до точного размера. Это снижает нагрузку на подшипники фрезы и предотвращает отбраковку из-за вибраций.
Отдельного разговора заслуживает ленточный шлифовальный станок, который нередко используют для финишной доводки. Здесь формирование фаски происходит за счёт прохода заготовки под углом к движущейся ленте. Угол контакта выставляют винтовым механизмом стола, и его фиксируют с погрешностью не более полградуса. Важно, чтобы абразивная лента была натянута с усилием 15–20 кгс, иначе она будет «гулять» и снимать материал неравномерно. Для контроля ширины в процессе работы применяют калибр-гребёнку, которую прикладывают к детали каждые 20–30 сантиметров. При обнаружении расхождения в 0,2 мм корректируют нажим, ослабляя или усиливая прижатие к опорному ролику. Эти станки хороши на этапе, когда основная геометрия уже получена фрезой, и требуется лишь убрать микронеровности, оставшиеся после фрезерных ножей.
Комбинированный подход — когда сначала фрезером задают плоскость, а затем ручным шлифбруском правят углы — даёт оптимальное соотношение скорости и качества. Так я поступаю с деталями сложного профиля, где фреза не может подойти вплотную к криволинейному участку. В таком случае концевую фрезу меняют на коническую, оставляя полосу шириной 0,5 мм для последующей ручной обработки, что гарантирует чистоту без вырывов. Для длиномерных элементов, например, для карнизов или оконных коробок, я устанавливаю временный упор на станине фрезера, который ограничивает ход детали не только по длине, но и по углу поворота. Это избавляет от необходимости постоянно перезажимать заготовку, что экономит время и сохраняет базу для замера.
Что касается контроля отклонений, то тут я придерживаюсь простого правила: измеряю ширину в трёх точках — в начале, середине и конце. Если разброс превышает 0,15 мм, причина чаще всего в неравномерном прижиме к направляющей, и здесь помогает установка пружинных прижимных роликов перед и за фрезой. В ручном инструменте схожая проблема решается изменением стойки при хвате; смещение центра тяжести кисти на 2–3 см уже меняет угол снятия стружки. Полезно также иметь под рукой эталонный образец, по которому можно сверить геометрию после каждого захода, не полагаясь на зрительную память. Иногда изготавливают шаблон из твёрдого пластика с точным вырезом, который накладывают на обработанную кромку — это сразу показывает все места недобора или перебора материала.
При работе с длинными досками стоит учитывать естественный прогиб древесины; даже сухая заготовка может «играть» на протяжении 3 метров. Поэтому я рекомендую перед фрезерованием закрепить деталь на ровной плите, выверив её по уровню, с промежуточными опорами через каждые 40 см. Это предотвращает вибрацию и обеспечивает постоянное пятно контакта, без которого невозможно получить заданную геометрию. Иногда под опоры подкладывают фетровые прокладки — они демпфируют высокочастотные колебания, которые обычно остаются незамеченными глазом, но влияют на чистоту реза.
Выбор между электрическим фрезером и ручным рубанком не сводится к производительности. Для штучных изделий из ценных пород, где дорог каждый миллиметр, я предпочитаю фигурный рубанок-калёвку с регулируемой боковой щекой; он даёт абсолютно предсказуемый результат при правильной заточке. Настройка его занимает порядка десяти минут, но зато всё остальное время идёт без остановки на правку. Для мягкой сосны, наоборот, лучше взять фрезер с высокой скоростью подачи, чтобы нож не успевал «жевать» волокна. В каждом конкретном производственном цикле я пересчитываю режимы исходя из влажности (оптимально 8–12%) и направления волокон: при поперечном резании обороты снижают на 20%, чтобы избежать сколов.
Есть ещё один метод, о котором часто забывают, — это строгание на длинном верстаке с использованием упорной доски. Суть его в том, что деталь зажимается между двумя брусками, выступающими в качестве направляющих, и обрабатывается большой фуговальной колодкой. Ширина получаемой фаски задаётся толщиной прокладки между заготовкой и упором. Этот приём хорош для одновременной обработки двух параллельных кромок, так как после первого прохода деталь переворачивают и повторяют операцию, получая симметричный результат без пересчёта. Главное, чтобы высота направляющих брусков была строго одинакова, для их изготовления я использую калиброванную фанеру толщиной 18 мм. В сумме все перечисленные техники позволяют добиться геометрической точности до 0,1 мм на метр длины, что полностью закрывает потребности как в мебельном производстве, так и в строительных конструкциях.
Оцените статью:
(0.0)
Комментарии
Пока нет комментариев
Получить консультацию
Закажите бесплатную консультацию или позвоните нам прямо сейчас по телефонам
8 (800) 555-74-73
- На главную
-
Категории
-
 Лесопильное оборудование
-
 Ленточные пилорамы
-
 Торцовочные станки маятникового, линейного и проходного типа
-
 Кромкообрезные станки
-
 Многопильные станки
-
 Оцилиндровочные станки
-
 Лесопильные линии
-
 Околостаночное оборудование
-
 Промышленные бревнопилы с гусеничной и цепной подачей
-
 Пилорамы дисковые, горизонтального и углового пиления
-
 Вспомогательное и заточное оборудование
-
 Профилировочные станки
-
 Станки для переработки горбыля, рубки веток и обрези, колки дров
-
 Круглопалочные станки
- Заточные станки для цепей бензопил
-
-
 Гидроманипуляторы
-
 Запчасти для гидроманипуляторов
-
 Запчасти для СФ-65 С (Соломбалец)
-
 Фильтры для СФ-65 С (Соломбалец)
-
 Гидроцилиндры и комплектующие для СФ-65 С (Соломбалец)
-
 Основные части и механизмы для СФ-65
-
 Втулки, вкладыши, подшипники для СФ-65 С (Соломбалец)
-
 Паспорт Соломбалец
-
 Уплотнения (ремкомплекты) для СФ-65 С (Соломбалец)
-
 Рукава высокого давления (РВД) для СФ-65 С (Соломбалец)
-
 Оси и пальцы для СФ-65 С (Соломбалец)
-
 Гидрооборудование для СФ-65С (Соломбалец)
-
-
 Запчасти для Велмаш (ОМТЛ 97, ОМТ-97М, ПЛ 70-02)
-
 Фильтра для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидроцилиндры и комплектующие для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Основные части и механизмы для Велмаш
-
 Уплотнения (ремкомплекты) для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Рукава высокого давления (РВД) для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
 Втулки, вкладыши, подшипники для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Оси и пальцы для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидрооборудование для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
-
 Запчасти на манипулятор Epsilon (Palfinger)
-
 Запчасти для VM10L74, VM10LM (Велмаш, Palfinger)
-
 Атлант-C 90 (ЛВ 185-10, ЛВ 185-14) (118)
-
 Фильтры для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Гидроцилиндры и комплектующие для Атлант-С 90 (ЛВ-185-10, ЛВ-185-14)
-
 Основные части и механизмы
-
 Гидрооборудование Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Рукава высокого давления (РВД) для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Втулки, вкладыши, подшипники для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Оси и пальцы Атлант-С 90 для (ЛВ 185-10, ЛВ 185-14)
-
-
 Гидронасосы и комплектующие
-
 Ротаторы и комплектующие
-
 Штуцера, USIT, фитинги
-
 Защитные спирали для РВД
-
 Краны гидравлические
-
 Маслоохладители
-
 Масла, смазки
-
 Захваты и грейферы
-
 Гидрораспределители и комплектующие
-
 Гидробаки
-
-
 Заточные-разводные станки
-
 Алмазный инструмент
-
 Дисковые пилы
-
 Ленточные пилы
-
 Рамные пилы
-
 Строгальный нож
-
 Тарные пилы для многопильных станков
-
 Шлифовальный и заточной инструмент
-
 Запчасти и комплектующие к станкам
-
 СОЖ
-
 Ножи для дробильных и рубительных станков
-