Приемы безопасной фиксации небольших деревянных заготовок
28 09 2026, 00:00
0
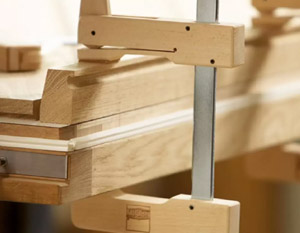 В мастерской столяра постоянно возникает потребность в надежном удержании миниатюрных деталей, будь то шканты, нагели, ножки для шкатулок или элементы резьбы. Обработка подобных объектов сопряжена с повышенным риском: стандартные тиски часто оказываются слишком громоздкими, а усилие зажима в них трудно дозировать, что приводит либо к поломке хрупкой древесины, либо к её проскальзыванию. Поэтому грамотный подход к базированию малогабаритных заготовок требует отдельного набора приспособлений и знаний о физике взаимодействия инструмента с материалом.
Самый распространенный и надежный метод для серийной работы – применение ручных струбцин с параллельным прижимом, оснащенных специальными накладками из мягкой резины или пробки. Такие протекторы не только предотвращают появление вмятин на поверхности, но и значительно повышают коэффициент трения, позволяя обойтись меньшим механическим усилием. В случае с породами красного дерева или ореха, которые склонны к образованию трещин вдоль волокон, распределение давления по площади становится критическим параметром. Для них я рекомендую использовать струбцины с регулируемым моментом затяжки, где крутящий момент не превышает 2–3 Нм, что обычно соответствует легкому поджатию пальцами.
Для фиксации цилиндрических элементов, например, рукояток для стамесок или круглых вставок, незаменимыми помощниками выступают призматические блоки с V-образными выемками, установленные на верстачные тиски. Геометрия такого упора обеспечивает контакт по трем образующим линиям, что гарантирует неподвижность детали даже при продольном строгании. Параметры призмы напрямую зависят от диаметра обрабатываемого предмета; так, для сечения в 10 миллиметров оптимальный угол выемки составляет 90 градусов, а глубина пропила должна быть не менее половины диаметра, чтобы центр тяжести располагался ниже оси вращения при фрезеровании.
Значительно упрощает процесс изготовления большого количества одинаковых мелких деталей использование быстрозажимных приспособлений с пневматическим или гидравлическим приводом, развивающих усилие до 150 кгс. Но здесь кроется серьезная опасность: даже столь небольшое давление способно деформировать заготовку из мягкой сосны или ели, поэтому в данном случае обязательной является установка динамометрической шкалы. Практические испытания показывают, что для хвойных пород допустимый порог сжатия не должен превышать 80 кгс, тогда как для клена или ясеня этот показатель можно повышать до 120 кгс без риска растрескивания.
Гораздо более деликатным и в то же время высокоточным способом удержания служит вакуумный стол, который позволяет зафиксировать практически любую поверхность без точечного механического контакта. Сила притяжения рассчитывается по формуле F = P * S, где P — разница атмосферного давления, а S — площадь эффективного присасывания, и для детали размером 50х50 мм это значение достигает 12–15 кг. Однако такая техника крайне требовательна к состоянию кромок: любой зазор на стыке ведет к падению вакуума, поэтому практики часто используют демпфирующие прокладки из микропористой резины толщиной 2 мм, компенсирующие мелкие неровности.
Отдельно стоит рассмотреть работу с особо мелкими элементами, такими как вкладные шипы или накладные украшения, где обычный зажим технически невозможен из-за конструктивных ограничений. Здесь на помощь приходит двухсторонний скотч с высокой адгезией на акриловой основе, который наклеивается на подложку, а уже на него монтируется будущая деталь. Ширина ленты варьируется от 6 до 25 мм, но для площадей менее 4 см2 лучше применять сплошной слой клеевого состава, нанесенного из термопистолета, чтобы избежать сдвига при торцевании. Температура расплавленного клея должна быть около 150 градусов по Цельсию, что обеспечивает надежное сцепление с массивом и последующее легкое отделение после остывания ацетоном или уайт-спиритом.
Когда речь заходит о фрезеровании пазов или выборке гнезд в теле шкатулки, классический подход с прижимными планками и упорными брусками показывает себя наиболее эффективно. Планка, изготовленная из твердого бука с размерами 200х25х15 мм, притягивается к верстаку струбцинами через фрикционную прокладку из кожи, создавая устойчивую базу для перемещения каретки. Обратите внимание: при таком методе направляющая сторона детали должна выступать за край подкладки на 3–5 мм, чтобы фреза не касалась металлического крепежа, а глубина прохода рассчитывается с учетом осевой нагрузки в 0.5 мм на один проход.
Торцевание коротких отрезков — одна из самых травмоопасных операций для пальцев, но использование самодельного толкателя с зубчатой поверхностью превращает процесс в рутинную процедуру. Толкатель представляет собой брусок из мягкой древесины с наклеенной наждачной бумагой зернистостью P60, которая фиксирует заготовку за счет абразивного сцепления. Длина такого приспособления не должна быть менее 150 мм, чтобы мастер мог надежно удерживать его ребром ладони, а высота выступающей части составляла 10 мм для обеспечения свободного хода пилы. Вариации конструкции включают шип, входящий в заранее просверленное отверстие детали, что дает дополнительную гарантию от смещения.
Для операций сверления мелких отверстий диаметром до 3 мм в круглых профилях применяется приспособление, именуемое в профессиональной среде "кондуктор". Оно состоит из стальной пластины толщиной 5 мм с калиброванными направляющими втулками, которая фиксируется на корпусе заготовки резиновыми ремнями. Непосредственно сам сверлильный патрон контактирует с втулкой, исключая увод сверла, а сила зажима регулируется натяжением ремней, исключая люфт. Для повторяющихся серий такой кондуктор делает процесс практически автоматическим, сокращая время позиционирования в несколько раз.
Работая с тонкими шпонированными листами или многослойной фанерой, стоит задействовать метод магнитных прижимов через стальную плиту, где в качестве нижней опоры выступает ферромагнитный столик. Магниты с отключаемой фиксацией на кобальтовой основе создают усилие в 20 кгс на точку, что достаточно для удержания листа толщиной 2–4 мм. В данном случае важно понимать, что сила притяжения обратно пропорциональна квадрату расстояния, поэтому контактная плоскость должна быть идеально очищена от стружки и пыли, чтобы добиться максимальной эффективности.
Рассматривая ситуацию, когда под рукой нет специализированных приспособлений, не стоит отказываться от мысли о качественной фиксации при помощи обычного монтажного клея и обрезков ДСП. Технология проста: на верстачную доску наклеиваются временные упоры из отходов плиты, между которыми клином забивается деревянный расклиньщик. Угол клина выбирается в пределах 5–7 градусов, чтобы возникающего горизонтального усилия хватало для преодоления сил резания, но при этом клин не выскакивал от вибрации. Этот метод, хоть и выглядит кустарным, часто выручает при единичном производстве уникальных деталей сложной конфигурации.
Подводя черту под обзором технических решений, стоит отдельно остановиться на особенностях работы с экзотическими породами, такими как палисандр или венге. Их высокая плотность и маслянистость делают их чувствительными к абразивному износу металлических частей оснастки, поэтому контактные площадки рекомендуется изготавливать из полимерных материалов с низким модулем упругости. Даже незначительный перекос в таких условиях способен привести к сколу края, так как волокна практически не имеют внутренней пластичности. Для снижения локального давления до 0.2 МПа на квадратный сантиметр применяются резиновые прокладки твердостью 40 по Шору, распределяющие нагрузку равномерно по всей плоскости соприкосновения.
Особого внимания заслуживает стратегия поэтапной обработки, когда деталь несколько раз переустанавливается в процессе изготовления. Например, при создании резного навершия для трости сначала зажимается цилиндрическая часть, после обточки выполняется перехват за уже обработанную поверхность с использованием протекторных колец из латуни. Такие кольца имеют внутренний резиновый вкладыш, предотвращающий прокручивание, и внешнюю зубчатую поверхность для захвата губками патрона. Переустановка требует пересчета припусков на финишную операцию, где величина снимаемого слоя не превышает 0.8 мм, чтобы компенсировать возможное биение оси.
Любая из перечисленных методик требует от мастера понимания природы материала и динамики взаимодействия режущего инструмента с древесиной. Оптимальные режимы работы достигаются не столько за счет мощности оборудования, сколько за счет правильного выбора точек приложения и распределения удерживающих усилий. В конечном счете, безопасность и точность в столярном деле не являются взаимоисключающими свойствами, а напротив, дополняют друг друга через рациональную организацию рабочего пространства и грамотно подобранную оснастку, соответствующую конкретной производственной задаче.
При обработке коротких заготовок длиной до 100 мм недопустимо использование стандартных тисков с параллельным ходом без дополнительных накладок, так как это почти всегда приводит к выпучиванию торцов. Для устранения этого эффекта применяются угловые упоры, интегрированные в стол фрезера, которые одновременно выполняют функцию ограничителя хода и прижима. Расстояние между упорами устанавливается с зазором в 0.1 мм от номинального размера детали, что достигается подгонкой посредством стальных щупов, обеспечивая гарантированное базирование без деформаций. Такой подход позволяет обрабатывать кромки на высоких скоростях подачи до 8 м/мин, сохраняя стабильность геометрии.
Нельзя обойти вниманием и специфику удержания погонажных изделий при торцовке на ус. Здесь стандартные струбцины меняются на специальные кондукторные рамки, охватывающие профиль по внешнему контуру. Усилие сжатия в них передается через винтовую пару с шагом резьбы 1.5 мм, что позволяет плавно наращивать давление вплоть до 500 кгс, но для небольших деталей достаточно половины оборота после касания. Данная конструкция особенно эффективна для рамных соединений, где точность углов в 45 градусов критична, и даже микронное смещение может испортить весь набор.
При фрезеровании вогнутых поверхностей, например, ложек или мисок, стандартные методы зажима становятся неприменимы из-за криволинейной формы. Выходом служит использование обратной матрицы — формы из гипса или эпоксидной смолы, отлитой по контуру детали. Внутренняя полость матрицы покрывается войлоком, а сверху на заготовку укладывается пригруз из свинцовых пластин общим весом от 10 до 15 кг. Эта техника, хотя и требует предварительной подготовки, гарантирует полное облегание и исключает вибрации, свойственные точечным зажимам.
Подводя итог рассмотрению различных способов, стоит подчеркнуть, что выбор конкретного метода всегда диктуется серийностью, породой древесины и видом механической операции. Сочетание мягких и жестких элементов фиксации, регулировка усилия и контроль площади контакта — вот три кита, на которых строится комфортная и продуктивная работа. Освоив эти принципы, вы сможете существенно расширить свои технологические возможности, перейдя к решению более сложных задач без оглядки на габариты исходного материала. Инженерный подход к организации рабочего места, подкрепленный знанием физических свойств материала, позволяет превратить проблему удержания мелкой детали в инструмент повышения производительности. В конечном счете, именно рациональная организация базирования открывает дорогу к тонкой ювелирной работе, где каждый миллиметр имеет значение, а качество результата говорит само за себя.
Теперь же хочу обратить внимание на тактику работы с наборными конструкциями, где одновременно требуется зафиксировать несколько разнородных элементов. Для сборки щитовых соединений использую пневматические прижимы с последовательным включением, что позволяет поочередно нагружать каждый участок. Давление в магистрали поддерживается на уровне 6 атмосфер, а расход воздуха регулируется дросселем, чтобы избежать хлопка при резком старте поршня. В таком режиме удается сохранить прямолинейность клеевого шва без перекосов, что особенно актуально при склеивании узких реек шириной до 15 мм.
Отдельная история — это сверление длинных отверстий в торце малогабаритной планки. Здесь применяю двухопорную систему, где заготовка зажимается между центром задней бабки и патроном передней, как на токарном станке. Но ввиду малого диаметра зажимных кулачков, последние футеруются медной фольгой толщиной 0.3 мм для предупреждения вмятин. Скорость вращения шпинделя выставляется на уровне 700–1000 об/мин, что позволяет стабильно проходить твердые сорта без задиров внутренней стенки канала. Следует отметить, что подобная оснастка требует регулярной проверки соосности, и отклонение более 0.05 мм на длине 100 мм делает конструкцию непригодной для точного сверления.
В заключение практического обзора замечу, что известные технические решения постоянно адаптируются под конкретные условия мастерской. Каждая из описанных систем имеет свои тонкости настройки, но их объединяет один принцип: чем жестче и предсказуемее база, тем выше чистота обработки. Эксперименты с углами наклона прижимных губок или подбором материала прокладок — это нормальная эволюционная практика любого производственника, позволяющая найти тот самый оптимум между усилием и сохранностью детали. Я призываю не бояться модифицировать стандартные приспособления, ведь в итоге это приводит к рождению собственных фирменных приемов, делающих работу не только более безопасной, но и по-настоящему профессиональной. Ключ к успеху лежит в постоянном анализе ошибок и замене неэффективных способов удержания на более совершенные, отвечающие именно вашим задачам.
Комментарии
Пока нет комментариев
Получить консультацию
Закажите бесплатную консультацию или позвоните нам прямо сейчас по телефонам
8 (800) 555-74-73