Приемы изготовления длинных деревянных деталей без накопления линейных ошибок
 Изготовление протяженных элементов из массива — задача, где каждая операция вносит свой вклад в итоговую геометрию. Накопление отклонений происходит незаметно: миллиметр здесь, полмиллиметра там, и вот уже двухметровая стойка не встает в проектное положение. Разберем практические приемы, позволяющие удерживать линейные размеры в допуске на всей длине заготовки.
Базовая причина накопления погрешностей кроется в последовательном базировании от разных поверхностей. Каждый раз, когда мастер отмеряет очередной отрезок от предыдущего реза, ошибка суммируется. Решение очевидно: все линейные размеры необходимо откладывать от единой базы, выбранной один раз и остающейся неизменной на протяжении всего процесса. Для длинномерных деталей такой базой служит обработанный торец, который предварительно выравнивают на фуговальном станке или торцовочной пиле с упором.
Рейсмусовый станок с длинными столами позволяет калибровать заготовки по толщине, но не решает проблему продольной геометрии. После строгания ламели шириной 100–150 мм и длиной 2000–3000 мм нередко приобретают саблевидность. Причина — неравномерное снятие материала и внутренние напряжения в древесине. Чтобы избежать этого, съем за проход не должен превышать 1,5–2 мм для хвойных пород и 1 мм для твердолиственных. Фугование ведут с прижимом к столу, контролируя просвет между линейкой длиной 1500–2000 мм и поверхностью.
Для деталей сечением 50 на 150 мм и протяженностью свыше 2500 мм целесообразно применять метод фугования «на ус» с последующей склейкой по длине. Стык выполняют под углом 1:10–1:12, что увеличивает площадь контакта и снижает влияние разброса влажности. Клеевой шов на эпоксидной или полиуретановой композиции обеспечивает прочность не ниже 80 процентов от прочности цельной древесины. Прессование проводят при давлении 0,3–0,5 МПа, выдерживая заготовку в зажимах не менее 30 минут при температуре 20–22 градуса.
Разметка длинномерных элементов требует отдельного подхода. Рулетка длиной 5–10 метров дает погрешность до 1,5 мм на всей протяженности из-за провисания полотна и неточности крюка. Для ответственных операций применяют стальную линейку-штангу или лазерный дальномер с точностью 1 мм на 10 метров. Отметки наносят рейсмусом или остро заточенным карандашом твердостью 2Т–3Т, линия должна быть тонкой и четкой. При переносе размера с чертежа используют масштабную линейку и угольник с полкой не менее 300 мм.
Торцевание протяженных заготовок выполняют на торцовочной пиле с диском диаметром 250–305 мм и числом зубьев 60–80. Подача должна быть равномерной, без рывков, иначе торец получит сколы. Для чистого реза применяют подкладной брусок из МДФ или фанеры толщиной 10–12 мм, который фиксируют струбцинами. Упор пилы выставляют по угольнику с базой 500 мм, проверяя перпендикулярность по всей высоте пропила.
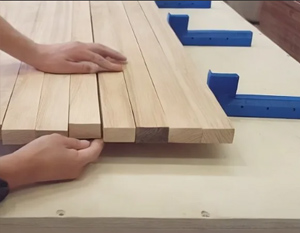
Склейка щитов и ламелей большой длины требует особого внимания к порядку сборки. Начинают с центральной полосы, затем присоединяют парные элементы симметрично с обеих сторон. Такая последовательность компенсирует остаточные деформации и не дает «увести» заготовку в сторону. Для шиповых соединений на длинных деталях используют фрезер с копировальной втулкой и шаблоном, обеспечивающим повторяемость позиционирования с точностью 0,2–0,3 мм.
Фрезерование профилей на протяженных элементах ведут за несколько проходов, снимая не более 3 мм за операцию. Скорость подачи для твердых пород составляет 4–6 м/мин, для мягких — 8–10 м/мин. Частота вращения шпинделя 6000–9000 об/мин в зависимости от диаметра фрезы. Длинные заготовки поддерживают роликовыми опорами с шагом 500–600 мм, чтобы исключить прогиб под собственным весом.
Шлифование длинномерных деталей выполняют ленточными машинами с рабочей шириной 100–150 мм. Движение вдоль волокон с перекрытием дорожек на 30–40 процентов. Абразив начинают с зерна 80–100, затем переходят на 120–150. Финишную обработку проводят зерном 180–240. Поперечное шлифование недопустимо — оно оставляет риски, которые проявляются после нанесения покрытия.
Контроль геометрии осуществляют с помощью поверочной линейки и щупов. Допуск на прямолинейность для мебельных деталей составляет 1 мм на 1000 мм длины, для столярных изделий — 2 мм на 1000 мм. Скручивание проверяют, уложив заготовку на ровную плиту и измерив зазоры в четырех точках. Разница не должна превышать 1,5 мм на всю длину.
Хранение готовых элементов — часть технологического процесса. Детали укладывают на прокладки сечением 20 на 40 мм с шагом 400–500 мм, исключая контакт с бетонным полом. Влажность в помещении поддерживают на уровне 45–55 процентов, температура 18–22 градуса. Перепад этих параметров вызывает коробление даже у правильно изготовленных заготовок.
Для соединения длинных деталей под углом применяют шаблоны-кондукторы с базовыми упорами. Они позволяют сверлить отверстия под шканты диаметром 8–12 мм с межцентровым расстоянием 32 мм, что соответствует системе 32 мм. Точность позиционирования кондуктора — не хуже 0,5 мм. Шканты устанавливают на клей с влажностью 8–10 процентов, чтобы исключить разбухание и последующее растрескивание.
При сборке рамок и каркасов используют диагональный метод проверки. Измеряют расстояние между противоположными углами: разница не должна превышать 2 мм для изделий шириной до 600 мм и 3 мм для более широких конструкций. Регулировку выполняют подтяжкой струбцин или установкой временных раскосов. После схватывания клея раскосы снимают, геометрия сохраняется.
Механическая обработка кромок длинномерных деталей выполняется на кромкофуговальном станке с автоподачей. Скорость подачи 6–12 м/мин, съем за проход 0,5–1 мм. Базирование по обработанной пласти и торцу. После фугования кромки калибруют на рейсмусе или фуганке с упором, контролируя параллельность штангенциркулем через каждые 300–400 мм.
Для особо ответственных изделий применяют метод сборки «насухо» с последующей разметкой и подгонкой. Все соединения выполняют без клея, проверяют геометрию, маркируют детали, затем разбирают и собирают окончательно. Такая технология позволяет выявить накопленные отклонения до необратимых операций и скорректировать размеры.
Точность изготовления длинномерных элементов зависит от состояния оборудования. Биение шпинделя фуганка не должно превышать 0,03 мм, радиальное биение пильного диска — 0,1 мм. Ножи устанавливают по шаблону с индикатором часового типа, разница по высоте не более 0,05 мм. Столы станков проверяют на плоскостность линейкой длиной 1000 мм, просвет не более 0,1 мм.
При работе с массивом дуба, ясеня или бука следует учитывать их склонность к короблению при изменении влажности. Заготовки перед обработкой акклиматизируют в цехе не менее 5–7 суток. Влажность массива для мебели составляет 8 плюс-минус 2 процента. Для столярных изделий допустимо 10 плюс-минус 2 процента. Превышение этих значений ведет к появлению трещин и изменению линейных размеров после установки.
Сборка длинных щитов на гладкую фугу требует идеальной геометрии кромок. Просвет между линейкой и кромкой не должен превышать 0,1 мм на длине 1000 мм. Склейку проводят в ваймах с шагом 300–400 мм, давление 0,2–0,4 МПа. После снятия струбцин щит выдерживают 24 часа в горизонтальном положении на ровной поверхности.
Финальная калибровка готовых деталей выполняется на широколенточном или барабанном шлифовальном станке. Съем за проход 0,3–0,5 мм. После калибровки детали приобретают одинаковую толщину по всей длине, что критично для последующей сборки. Отклонение по толщине не должно превышать 0,2 мм на 1000 мм.
Практический опыт показывает: стабильный результат достигается при сочетании единого базирования, умеренных режимов резания и контроля на каждой операции. Пренебрежение хотя бы одним из этих условий приводит к накоплению ошибок, которые невозможно исправить на финишных этапах. Точность изготовления длинномерных элементов — это не отдельный прием, а система, где каждый шаг влияет на итоговую геометрию.
- На главную
-
Категории
-
 Лесопильное оборудование
-
 Ленточные пилорамы
-
 Дисковые пилорамы
-
 Многопильные станки
-
 Торцовочные станки
-
 Кромкообрезные станки
-
 Оцилиндровочные станки
-
 Лесопильные линии
-
 Бревнопильные станки
-
 Профилировочные станки
-
 Дровокольные станки
-
 Станки для переработки горбыля
-
 Станки для переработки тонкомера
-
 Круглопалочные станки
-
 Околостаночное оборудование
-
-
 Гидроманипуляторы
-
 Запчасти для гидроманипуляторов
-
 Запчасти для СФ-65 С (Соломбалец)
-
 Фильтры для СФ-65 С (Соломбалец)
-
 Гидроцилиндры и комплектующие для СФ-65 С (Соломбалец)
-
 Основные части и механизмы для СФ-65
-
 Втулки, вкладыши, подшипники для СФ-65 С (Соломбалец)
-
 Паспорт Соломбалец
-
 Уплотнения (ремкомплекты) для СФ-65 С (Соломбалец)
-
 Рукава высокого давления (РВД) для СФ-65 С (Соломбалец)
-
 Оси и пальцы для СФ-65 С (Соломбалец)
-
 Гидрооборудование для СФ-65С (Соломбалец)
-
-
 Запчасти для Велмаш (ОМТЛ 97, ОМТ-97М, ПЛ 70-02)
-
 Фильтра для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидроцилиндры и комплектующие для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Основные части и механизмы для Велмаш
-
 Уплотнения (ремкомплекты) для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Рукава высокого давления (РВД) для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
 Втулки, вкладыши, подшипники для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Оси и пальцы для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидрооборудование для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
-
 Запчасти на манипулятор Epsilon (Palfinger)
-
 Запчасти для VM10L74, VM10LM (Велмаш, Palfinger)
-
 Атлант-C 90 (ЛВ 185-10, ЛВ 185-14) (118)
-
 Фильтры для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Гидроцилиндры и комплектующие для Атлант-С 90 (ЛВ-185-10, ЛВ-185-14)
-
 Основные части и механизмы
-
 Гидрооборудование Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Рукава высокого давления (РВД) для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Втулки, вкладыши, подшипники для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Оси и пальцы Атлант-С 90 для (ЛВ 185-10, ЛВ 185-14)
-
-
 Гидронасосы и комплектующие
-
 Ротаторы и комплектующие
-
 Штуцера, USIT, фитинги
-
 Защитные спирали для РВД
-
 Краны гидравлические
-
 Маслоохладители
-
 Масла, смазки
-
 Захваты и грейферы
-
 Гидрораспределители и комплектующие
-
 Гидробаки
-
-
 Заточные-разводные станки
-
 Алмазный инструмент
-
 Дисковые пилы
-
 Ленточные пилы
-
 Рамные пилы
-
 Строгальный нож
-
 Тарные пилы для многопильных станков
-
 Шлифовальный и заточной инструмент
-
 Запчасти и комплектующие к станкам
-
 СОЖ
-
 Ножи для дробильных и рубительных станков
-