Влияние направления годичных колец на точность обработки деревянной заготовки
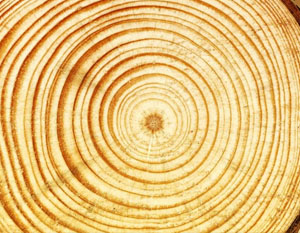
Древесина как конструкционный материал обладает ярко выраженной анизотропией, и игнорирование этого факта неизбежно приводит к браку. Направление волокон относительно плоскости резания определяет не только чистоту поверхности, но и стабильность геометрических параметров готовой детали. Каждый мастер, работающий с массивом, рано или поздно сталкивается с ситуацией, когда внешне безупречная доска после фугования начинает «дышать», коробиться или давать сколы именно там, где меньше всего этого ожидаешь.
Годичные слои представляют собой чередование ранней и поздней зоны прироста, причём плотность этих участков различается порой в два-три раза. Ранняя часть, сформированная весной, имеет рыхлую структуру с тонкими стенками клеток, тогда как поздняя, вызревшая к концу вегетации, отличается толстостенными волокнами и высокой твёрдостью. Такая неоднородность означает, что режущая кромка инструмента при движении вдоль заготовки встречает переменное сопротивление, что вызывает вибрацию и ухудшает микрогеометрию обработанной плоскости.
Если расположить заготовку так, что плоскость резания идёт вдоль годичных колец, мы получаем так называемый тангенциальный рез. В этом случае лезвие последовательно пересекает то мягкие, то твёрдые участки, что приводит к неравномерному смятию волокон. Для сосны переход от ранней древесины к поздней происходит на протяжении 2–4 мм, для дуба этот интервал составляет 1,5–3 мм. При скорости подачи 6–8 м/мин и частоте вращения вала 4500 об/мин такой переменный контакт вызывает дефекты в виде мелких вырывов и ворсистости глубиной до 0,15 мм.
Совершенно иная картина наблюдается при радиальном раскрое, когда плоскость обработки перпендикулярна линиям роста. Здесь резец движется практически параллельно границам слоёв, и усилие резания остаётся относительно постоянным. Это обеспечивает более высокую чистоту поверхности, шероховатость по параметру Rz снижается с 60–80 мкм до 30–40 мкм без дополнительной шлифовки. Неслучайно в производстве мебельных фасадов и музыкальных инструментов предпочтение отдают именно радиальным ламелям.
Стабильность размеров детали напрямую связана с ориентацией колец относительно поперечного сечения. Тангенциально распиленная доска даёт усушку по ширине 6–8%, тогда как радиальная — лишь 3–4% при изменении влажности с 12% до 8%. Разница объясняется тем, что в тангенциальном направлении клеточные стенки менее армированы, и удаление связанной воды вызывает большее сжатие. Для дубовой заготовки шириной 200 мм это означает расхождение в 8–10 мм против 4–5 мм у радиальной, что критично при сборке щитов без клеевого шва.
Деформация в виде коробления, желобления или продольного изгиба также предсказуема по рисунку волокон. Если сердцевинная трубка оказывается смещённой к одной из пласти, тангенциальная усушка заставляет заготовку выгибаться в сторону, противоположную сердцевине. Практический совет: при раскрое толстого бруса на тонкие ламели располагайте их так, чтобы сердцевина оставалась в центре симметрии, тогда остаточные напряжения уравновешиваются, и геометрия сохраняется после фрезерования.
Для ответственных соединений, где требуется точность посадки в пределах 0,1 мм, предпочтительнее использовать радиальный материал. В случае с шиповыми соединениями тангенциальная ориентация приводит к тому, что шип усыхает неравномерно, и через 2–3 недели после сборки появляется люфт. Радиальный шип сохраняет плотность посадки на протяжении всего срока эксплуатации изделия. Особенно это заметно на мебельных царгах и ножках стульев, испытывающих знакопеременные нагрузки.
Внешний вид изделия во многом определяется тем, как расположены кольца на лицевой пласти. Тангенциальный рисунок даёт эффектный развёрнутый узор с плавными дугами, но такая красота нестабильна: после финишной отделки текстура может «поплыть» из-за неравномерного впитывания лака. Радиальный рисунок выглядит строго, полосы идут параллельно кромке, и декоративное покрытие ложится ровнее. Для прозрачных покрытий на основе нитроцеллюлозы разница в толщине плёнки на ранних и поздних участках достигает 20–25 мкм, что визуально проявляется как полосчатость.
При строгании рубанком с одинарной железкой угол резания 45 градусов не всегда обеспечивает чистый рез на тангенциальной поверхности. Увеличение угла до 50–55 градусов за счёт двойной железки или применения цикли снижает вероятность вырывов. Для торцевого строгания тангенциальных заготовок твёрдых пород, вишни или клёна, подача не должна превышать 0,5 мм на проход. Радиальные поверхности допускают съём до 1,5 мм без потери качества.
Фрезерование пазов и четвертей концевой фрезой требует учёта направления волокон относительно оси вращения. Если фреза идёт против направления годичных слоёв, возникает встречное резание с характерным скалыванием по краю. Попутное фрезерование на станках с ЧПУ даёт более гладкую стенку, но требует надёжного прижима заготовки. Для тангенциальных ламелей сила прижима должна быть увеличена на 30–40% по сравнению с радиальными, поскольку жёсткость материала в поперечном направлении ниже.
Шлифование тангенциальной поверхности вызывает неравномерный съём материала из-за разной твёрдости слоёв. Абразив зернистостью P80 снимает с ранней древесины больше, чем с поздней, что приводит к появлению волнистости с шагом, равным ширине годичного кольца. Чтобы избежать этого, переходят на зерно P120–P150 с уменьшенным давлением прижима и увеличенной скоростью ленты до 12–15 м/с. Радиальные пласти допускают более агрессивную обработку без риска образования ступенек.
Склеивание щитов из тангенциальных ламелей требует повышенного внимания к влажности помещения. При 20 градусах и относительной влажности 45% равновесная влажность древесины составляет около 8,5%. Если собрать щит из материала с влажностью 12%, внутренние напряжения при высыхании разорвут клеевой шов или вызовут трещины по годичным кольцам. Для радиальных ламелей допустимый разброс влажности шире — от 7% до 11%, поскольку усушка по ширине меньше и напряжения перераспределяются равномернее.
При изготовлении мебельных щитов из дуба или ясеня часто применяют комбинированный раскрой: центральные ламели радиальные, а крайние тангенциальные. Это позволяет получить выразительный рисунок при сохранении общей стабильности. Однако ширина тангенциальной ламели не должна превышать 60–70 мм, иначе её усушка превысит упругие возможности клеевого соединения. Радиальные участки могут иметь ширину до 120 мм без ограничений.
Точность обработки на рейсмусовом станке также зависит от ориентации слоёв. Ножи с прямолинейной кромкой при тангенциальной подаче работают с переменной нагрузкой, что вызывает рифление поверхности. Установка ножей с радиусной заточкой или переход на спиральный вал с четырёхгранными пластинами снижает этот эффект. Для радиальных заготовок стандартный прямолинейный нож даёт удовлетворительный результат при глубине строгания до 2 мм за проход.
Контроль влажности перед механической обработкой остаётся решающим фактором. Даже идеально ориентированная заготовка с градиентом влажности по толщине 3–4% после фрезерования изменит размеры в течение суток. Выдержка в цеху не менее 72 часов при стабильных условиях позволяет выровнять влажность и снять внутренние напряжения. Для тангенциальных деталей этот срок рекомендуется увеличить до 96–120 часов.
При сверлении отверстий под шканты или евровинты направление колец влияет на точность диаметра. Сверло, идущее поперёк тангенциальных слоёв, уводит в сторону ранней древесины, и отверстие получается овальным с разницей до 0,3 мм. Радиальные заготовки дают отклонение не более 0,1 мм. Для ответственных узлов используйте сверление по радиальной пласти или применяйте кондукторы с направляющими втулками.
Таким образом, учёт ориентации годичных слоёв на всех этапах — от раскроя до финишной отделки — позволяет предсказуемо управлять качеством. Практический опыт показывает, что сортировка пиломатериала по направлению волокон перед запуском в производство снижает долю брака по геометрии на 25–30%.
- На главную
-
Категории
-
 Лесопильное оборудование
-
 Ленточные пилорамы
-
 Дисковые пилорамы
-
 Многопильные станки
-
 Торцовочные станки
-
 Кромкообрезные станки
-
 Оцилиндровочные станки
-
 Лесопильные линии
-
 Бревнопильные станки
-
 Профилировочные станки
-
 Круглопалочные станки
-
 Станки для переработки тонкомера
-
 Станки для переработки горбыля, рубки веток и обрези, колки дров
-
 Заточные станки и вспомогательное оборудование
-
 Вспомогательное и заточное оборудование
-
 Околостаночное оборудование
-
-
 Гидроманипуляторы
-
 Запчасти для гидроманипуляторов
-
 Запчасти для СФ-65 С (Соломбалец)
-
 Фильтры для СФ-65 С (Соломбалец)
-
 Гидроцилиндры и комплектующие для СФ-65 С (Соломбалец)
-
 Основные части и механизмы для СФ-65
-
 Втулки, вкладыши, подшипники для СФ-65 С (Соломбалец)
-
 Паспорт Соломбалец
-
 Уплотнения (ремкомплекты) для СФ-65 С (Соломбалец)
-
 Рукава высокого давления (РВД) для СФ-65 С (Соломбалец)
-
 Оси и пальцы для СФ-65 С (Соломбалец)
-
 Гидрооборудование для СФ-65С (Соломбалец)
-
-
 Запчасти для Велмаш (ОМТЛ 97, ОМТ-97М, ПЛ 70-02)
-
 Фильтра для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидроцилиндры и комплектующие для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Основные части и механизмы для Велмаш
-
 Уплотнения (ремкомплекты) для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Рукава высокого давления (РВД) для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
 Втулки, вкладыши, подшипники для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Оси и пальцы для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидрооборудование для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
-
 Запчасти на манипулятор Epsilon (Palfinger)
-
 Запчасти для VM10L74, VM10LM (Велмаш, Palfinger)
-
 Атлант-C 90 (ЛВ 185-10, ЛВ 185-14) (118)
-
 Фильтры для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Гидроцилиндры и комплектующие для Атлант-С 90 (ЛВ-185-10, ЛВ-185-14)
-
 Основные части и механизмы
-
 Гидрооборудование Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Рукава высокого давления (РВД) для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Втулки, вкладыши, подшипники для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Оси и пальцы Атлант-С 90 для (ЛВ 185-10, ЛВ 185-14)
-
-
 Гидронасосы и комплектующие
-
 Ротаторы и комплектующие
-
 Штуцера, USIT, фитинги
-
 Защитные спирали для РВД
-
 Краны гидравлические
-
 Маслоохладители
-
 Масла, смазки
-
 Захваты и грейферы
-
 Гидрораспределители и комплектующие
-
 Гидробаки
-
-
 Заточные-разводные станки
-
 Алмазный инструмент
-
 Дисковые пилы
-
 Ленточные пилы
-
 Рамные пилы
-
 Строгальный нож
-
 Тарные пилы для многопильных станков
-
 Шлифовальный и заточной инструмент
-
 Запчасти и комплектующие к станкам
-
 СОЖ
-
 Ножи для дробильных и рубительных станков
-