Закрыть
Категории
Получайте только полезные статьи!
Точность разметки деревянных деталей при изготовлении парных элементов
Категории
10 10 2026, 02:00
0
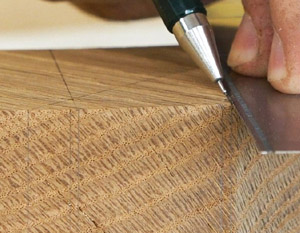 В производстве мебельных фасадов, оконных створок или дверных филенок часто возникает потребность в создании абсолютно идентичных заготовок. Накопление инструментальной погрешности при переносе габаритов с одного экземпляра на другой — классическая причина перекоса рам и образования щелей в узлах соединений. Чтобы избежать подобных дефектов, необходимо пересмотреть саму философию измерений, сместив фокус с абсолютных цифр на относительные привязки. Мастер, использующий рулетку для каждого последующего элемента, неизбежно получает разброс в десятые доли миллиметра, что для столярных изделий класса «премиум» является критическим отклонением.
Базовым правилом при изготовлении симметричных конструкций служит производство всех однотипных компонентов в рамках одной операционной последовательности. Если вы выпиливаете четыре ножки для табурета, бруски должны пройти через рейсмус и фуговочный станок без перенастройки инструмента. Любое изменение положения упоров или ножей между проходами гарантированно внесет диссонанс в конечные геометрические параметры. Для парных деталей, располагающихся по обе стороны центральной оси, применяется метод зеркальной координации, при котором все отсчеты ведутся от базы, общей для обоих элементов. В случае с дверными коробками такой базой служит чистовой пол или верхний брус проема, от которого задается величина притвора.
Одним из действенных приемов, позволяющих исключить мультипликацию ошибок, служит использование разметочного рейсмуса с постоянным размером плеча. Настройка этого инструмента производится по эталонной детали, после чего риски переносятся одновременно на все заготовки, уложенные в один ряд. Важно помнить, что рейсмус дает параллельную линию относительно уже существующей кромки, поэтому качество базовой поверхности должно быть безупречным. Для фигурных элементов, где прямая линия не подходит, применяют шаблоны из твердого пластика или фанеры, которые вырезаются по первому, идеально выполненному экземпляру. Таким образом, вместо многократного прикладывания линейки к изогнутому профилю, вы просто обводите контур лекала, что гарантирует полное совпадение радиусов и углов на всех последующих изделиях.
Технология последовательного переноса размеров часто терпит фиаско из-за так называемого «человеческого фактора», когда карандашная линия имеет толщину 0,5–0,7 мм, и при каждом новом измерении мастер выбирает разные края этой риски. Решением служит применение острого шила или ножа-косяка для создания тонкой царапины, которая служит точным ориентиром для пилы или фрезера. Глубина такой риски не должна превышать 0,3 мм, чтобы избежать сколов при последующей механической обработке. Стоит учитывать, что температура воздуха в цехе напрямую влияет на металлические измерительные инструменты, поэтому эталонную рулетку лучше хранить рядом с местом производства, не допуская ее переохлаждения или нагрева, чтобы коэффициенты расширения не влияли на показания.
Для соединений типа «шип-гнездо» особенно критично соблюдение единой базы отсчета при разметке обоих взаимодействующих узлов. Если гнездо позиционируется от нижней плоскости царги, то и шип должен размечаться исключительно от той же самой кромки, а не от верхней, даже если расстояние до центра визуально совпадает. Данный принцип кажется очевидным, но на практике до 30% брака возникает именно из-за смены базовой поверхности при переносе меток. Опытные инженеры часто используют метод штангенциркуля с глубиномером, выставляя нулевое значение по уже готовой детали и затем фиксируя это положение гайкой. При последующей разметке идентичных деталей вы просто прикладываете инструмент с заблокированной губкой, полностью исключая вероятность изменения заданного интервала.
При создании криволинейных фронтонов или арок возникает проблема симметричного отображения сложной геометрии на противоположной стороне. Для этих ситуаций незаменимым оказывается гибкая лекальная линейка, которая фиксирует форму первого изгиба, а затем переносится на второй экземпляр путем переворота. Точность такого метода достигает +/- 0,2 мм при условии, что лекало изготовлено из материала с низкой гистерезисной погрешностью, вроде алюминиевого сплава или жесткого полистирола. Древесина, используемая для создания шаблонов, сама подвержена усушке, поэтому использование влажного материала или сырой доски может дать сбой на следующее утро после перепада влажности. Следовательно, все базовые лекала проходят калибровку по контрольным точкам непосредственно перед началом рабочей смены.
Перейдем к практической стороне вопроса, касающейся разметки столярных элементов с использованием угломерных приборов. Обычный транспортир дает погрешность в 0,5 градуса, что при длине плеча в 600 мм превращается в линейное отклонение около 5 мм. Для парных деталей, стыкующихся между собой, такое расхождение недопустимо, поэтому рекомендуется применять нониусные угломеры с ценой деления в 5 угловых минут. Фиксация острого угла производится на эталонном элементе, а затем этот эталон используется как установочный шаблон для настройки дисковой пилы, а не для повторного измерения каждого клина. Такой подход нивелирует множество промежуточных операций, сокращая время производства и одновременно повышая точность сопряжений.
Нельзя забывать о влиянии позиционирования заготовки в момент нанесения рисок. Если доска имеет непараллельные плоскости из-за коробления, то все измерения, произведенные с одной стороны, окажутся бесполезными для противоположной грани. Перед началом разметки парных деталей обязательно проверяется параллельность кромок на всю длину, а также перпендикулярность смежных сторон с помощью поверочного угольника класса точности 2. Допустимое отклонение на длине 1 метр составляет не более 0,1 мм, иначе использование шиповых соединений становится бессмысленным. Для стабилизации геометрии детали часто проходят этап «акклиматизации» в помещении мастерской в течение 48 часов, что минимизирует деформационные изменения во время последующей распиловки.
Метод групповой разметки существенно ускоряет процесс и дает высокую воспроизводимость результатов. Собрав пакет из четырех или шести заготовок, их стягивают струбцинами и обрабатывают рубанком или фуганком, добиваясь идентичности по ширине. Затем все риски наносятся за один проход по верхней плоскости пакета, что автоматически обеспечивает одинаковое положение пазов и гребней на каждом слое. Толщина пильного диска или фрезы вносит свои коррективы, поэтому центр пропила рассчитывается с учетом развода зубьев, а не по визуальной оси. Для шиповых соединений особое значение имеет калибр толщины паза, который должен быть на 0,15 мм шире сборного шипа, чтобы обеспечить заход без расколов, при этом строго выдерживая симметрию относительно центра торца.
Точность позиционирования фрезерного стола настраивается по упорным кольцам, которые не должны менять своего положения в процессе изготовления всех частей гарнитура. Люфт в подшипнике цанги или износ направляющих линеек способны создать разницу в 0,2 мм между первой и последней заготовкой из партии, что визуально будет восприниматься как несоосность элементов. Регулярная проверка параллельности направляющих и замена изношенных подшипников скольжения является не рекомендацией, а прямой обязанностью при работе с дорогими породами дерева. В случае с массивом ценных пород, где цена ошибки высока, применяют кондукторы с металлическими втулками, гарантирующими одно и то же положение сверла с точностью до сотых долей миллиметра при каждой операции.
При переносе размеров с готового образца на сырую заготовку стоит учитывать разницу в усушке: для дуба этот показатель составляет около 0,4%, а для сосны может достигать 0,7% по тангенциальному направлению. Поэтому все шаблоны изготавливаются с запасом, а чистовые размеры снимаются непосредственно перед финальной подгонкой, когда уровень влажности стабилизируется на отметке 8–10%. Использование цифровых штангенциркулей с ценой деления 0,01 мм дает уверенность в показаниях, но требует периодической калибровки по эталонным плиткам. Однако цифровой инструмент не отменяет необходимости визуальной проверки каждой риски, так как экран может показывать значения при неплотном прилегании губок, создавая ложное ощущение точности.
Наконец, стоит упомянуть систему «от обратного», когда сборка парных элементов производится насухо с последующей корректировкой положения кромок. Если детали уже имеют отверстия под шканты, их размечают одновременно, уложив элементы в зеркальном порядке, чтобы совместить центры соединительных каналов. В этом случае ошибка на 1 мм на длине 800 мм приводит к перекосу угла в 0,07 градуса, что хотя и незаметно на малых расстояниях, но делает невозможной установку дверцы в готовый короб. Для предотвращения этого центры отверстий вычерчиваются с двух сторон доски, а глубина сверления контролируется ограничителем, настроенным по контрольному углублению. В итоге грамотная организация рабочего пространства и жесткая фиксация измерительных эталонов позволяют создать детали, которые после сборки полностью повторяют геометрию друг друга, без каких-либо дополнительных подрезок и доборов.
Оцените статью:
(0.0)
Комментарии
Пока нет комментариев
Получить консультацию
Закажите бесплатную консультацию или позвоните нам прямо сейчас по телефонам
8 (800) 555-74-73
- На главную
-
Категории
-
 Лесопильное оборудование
-
 Ленточные пилорамы
-
 Дисковые пилорамы
-
 Многопильные станки
-
 Торцовочные станки
-
 Кромкообрезные станки
-
 Оцилиндровочные станки
-
 Лесопильные линии
-
 Промышленные бревнопилы с гусеничной и цепной подачей
-
 Профилировочные станки
-
 Станки для переработки тонкомера
-
 Станки для переработки горбыля, рубки веток и обрези, колки дров
-
 Круглопалочные станки
- Заточные станки для цепей бензопил
-
 Вспомогательное и заточное оборудование
-
 Околостаночное оборудование
-
-
 Гидроманипуляторы
-
 Запчасти для гидроманипуляторов
-
 Запчасти для СФ-65 С (Соломбалец)
-
 Фильтры для СФ-65 С (Соломбалец)
-
 Гидроцилиндры и комплектующие для СФ-65 С (Соломбалец)
-
 Основные части и механизмы для СФ-65
-
 Втулки, вкладыши, подшипники для СФ-65 С (Соломбалец)
-
 Паспорт Соломбалец
-
 Уплотнения (ремкомплекты) для СФ-65 С (Соломбалец)
-
 Рукава высокого давления (РВД) для СФ-65 С (Соломбалец)
-
 Оси и пальцы для СФ-65 С (Соломбалец)
-
 Гидрооборудование для СФ-65С (Соломбалец)
-
-
 Запчасти для Велмаш (ОМТЛ 97, ОМТ-97М, ПЛ 70-02)
-
 Фильтра для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидроцилиндры и комплектующие для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Основные части и механизмы для Велмаш
-
 Уплотнения (ремкомплекты) для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Рукава высокого давления (РВД) для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
 Втулки, вкладыши, подшипники для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Оси и пальцы для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидрооборудование для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
-
 Запчасти на манипулятор Epsilon (Palfinger)
-
 Запчасти для VM10L74, VM10LM (Велмаш, Palfinger)
-
 Атлант-C 90 (ЛВ 185-10, ЛВ 185-14) (118)
-
 Фильтры для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Гидроцилиндры и комплектующие для Атлант-С 90 (ЛВ-185-10, ЛВ-185-14)
-
 Основные части и механизмы
-
 Гидрооборудование Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Рукава высокого давления (РВД) для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Втулки, вкладыши, подшипники для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Оси и пальцы Атлант-С 90 для (ЛВ 185-10, ЛВ 185-14)
-
-
 Гидронасосы и комплектующие
-
 Ротаторы и комплектующие
-
 Штуцера, USIT, фитинги
-
 Защитные спирали для РВД
-
 Краны гидравлические
-
 Маслоохладители
-
 Масла, смазки
-
 Захваты и грейферы
-
 Гидрораспределители и комплектующие
-
 Гидробаки
-
-
 Заточные-разводные станки
-
 Алмазный инструмент
-
 Дисковые пилы
-
 Ленточные пилы
-
 Рамные пилы
-
 Строгальный нож
-
 Тарные пилы для многопильных станков
-
 Шлифовальный и заточной инструмент
-
 Запчасти и комплектующие к станкам
-
 СОЖ
-
 Ножи для дробильных и рубительных станков
-