Технология безопасной обработки коротких деревянных заготовок на станках
07 10 2026, 02:00
0
 Короткая заготовка — это всегда повышенная зона риска как для исполнителя, так и для самого изделия. Когда длина детали сопоставима с её шириной или меньше 300 миллиметров, привычные приёмы продольного пиления или фрезерования перестают работать корректно. Руки оператора оказываются в опасной близости от режущего инструмента, а стандартные упоры и линейки не могут гарантировать надёжного базирования. В подобных обстоятельствах главным инструментом становится не резец или фреза, а продуманная оснастка.
Толкатели с гребёнкой или прижимные колодки с противоскользящим покрытием позволяют надёжно фиксировать короткий элемент на столе станка. Для деталей длиной до 150 миллиметров я рекомендую использовать специальные цанговые держатели или пневматические струбцины, которые охватывают заготовку по периметру. Они не только освобождают обе руки мастера, но и исключают вибрацию, которая часто приводит к вырыванию волокон на выходе фрезы.
При обработке на рейсмусовом станке короткий брусок может просто заклинить между валами, что чревато поломкой ножевого вала. Выходом становится применение прижимной каретки с толкателем, которая движется синхронно с подающими роликами. Такое приспособление изготавливается из фанеры толщиной 18–20 миллиметров и имеет направляющие пазы, обеспечивающие прямолинейность хода.
Опасность возникает и на ленточной пиле, когда короткий торец начинает вращаться вокруг оси, увлекая за собой палец оператора. Чтобы этого избежать, оснастите стол дополнительным боковым упором с регулируемым вылетом, который будет удерживать деталь с противоположной стороны. Толщина этого упора должна быть не менее 15 миллиметров, а его рабочая поверхность фрезеруется с рифлением для лучшего сцепления с подающим механизмом.
Снизить риск брака помогает использование разжимных кулачков, установленных в пазы стола. Они позволяют выставить точное положение заготовки в вертикальной плоскости, что особенно критично при шлифовании или торцовке. Когда глубина реза составляет более 3 миллиметров, я советую делать несколько проходов с постепенным увеличением вылета инструмента.
Важно помнить, что любая оснастка должна жёстко крепиться к столу с помощью эксцентриковых зажимов или прижимных планок. Это исключает смещение приспособления относительно направления подачи, которое для коротких образцов не должно превышать 0,1 миллиметра.
Перейдём к последовательности операций. В столярном деле порядок переходов часто диктуется не чертежом, а геометрией заготовки. Начинать всегда стоит с базовой плоскости, которая в дальнейшем будет служить опорой для всех измерительных операций. Для короткого бруска, например, первой проходят самую широкую грань, создавая базу для последующего фрезерования пазов и шипов.
Если деталь имеет сложный профиль, вроде криволинейной ножки стула, сначала удаляют крупные припуски на ленточной пиле, оставляя 2–3 миллиметра на чистовую обработку. Только затем выполняют чистовое фрезерование по копировальной втулке, используя шаблон из твёрдого пластика. Ошибка многих начинающих мастеров заключается в том, что они сразу пытаются получить чистовую поверхность на сложном участке, забывая о деформациях, возникающих после снятия напряжённого слоя древесины.
Для сосновых заготовок влажностью 8–10% величина коробления после выборки глубоких пазов может достигать 0,5 миллиметра на 100 миллиметров длины. Это почти всегда приводит к несоосности отверстий под шканты.
Поэтому я настоятельно рекомендую сначала выполнять все операции по формированию отверстий и гнёзд, а уже затем переходить к фрезерованию наружного контура. В случае с кленом или буком это правило становится обязательным, поскольку плотные породы склонны к микротрещинам при неравномерном снятии материала.
Выбор фрезы или пильного диска тоже влияет на безопасность. Для коротких элементов лучше использовать инструмент с отрицательным передним углом, который не затягивает заготовку в зону резания. Для ручных фрезеров подойдут фрезы с верхним подшипником, но при глубине паза более 10 миллиметров я предпочитаю работать с нижней копировальной втулкой, которая снижает нагрузку на подшипник скольжения.
Контроль подачи осуществляется через частоту вращения шпинделя. Для твёрдых пород дуба (плотностью 700–800 кг/м³) рекомендуется скорость резания в пределах 45–55 м/с, что при диаметре фрезы 16 миллиметров даёт примерно 55 000 оборотов в минуту. Превышение этого показателя вызывает обугливание стенок, а занижение — увеличение силы трения и риск вырывания детали.
При работе на сверлильном станке короткие заготовки требуют применения кондукторов с закалёнными втулками. Особенно это касается случаев, когда нужно просверлить несколько отверстий в торец бруска. Без такого приспособления сверло уводит в сторону, и на выходе отверстие получается овальным, с отклонением до 0,3 миллиметра от номинала.
Параметры прижимного усилия для пневматических струбцин варьируются от 150 до 300 килограммов на квадратный сантиметр в зависимости от площади контакта. Для мягких пород вроде липы давление снижают вдвое, чтобы избежать вмятин. Твёрдые же породы, наоборот, позволяют увеличить фиксацию без риска деформации поверхности.
Древесина — анизотропный материал, и направление волокон диктует маршрут обработки. Если вы фрезеруете торец короткой планки, направляйте инструмент навстречу вращению фрезы. Это предотвращает сколы на выходе и делает поверхность гладкой без дополнительного шлифования. Для шипового соединения я сначала обрабатываю продольные стенки гнезда, а затем выбираю дно, чтобы минимизировать нагрузку на боковые грани.
Работа с заготовками длиной 80–100 миллиметров требует особого внимания к подаче. Слишком быстрое перемещение стола приведёт к резкому рывку в конце прохода, что чревато поломкой хвостовика фрезы. Оптимальной считается подача 2–3 метра в минуту для ручных станков и до 6 метров для автоматических линий.
Следите за зазором между направляющей линейкой и пильным диском. Для коротких распиловок расстояние не должно превышать 10 миллиметров, иначе тонкий конец детали проваливается в щель, заклинивая диск. Это одна из самых частых причин брака при изготовлении мелких элементов вроде шкантов или нагелей.
Перед чистовой обработкой всегда проверяйте остаточный припуск индикаторным нутромером. Для ответственных соединений эта величина не должна выходить за пределы 0,1 миллиметра. В случае с фрезерованием криволинейного контура, если у вас не хватает жёсткости шаблона, добавляйте временные рёбра жёсткости из той же фанеры, которые потом удаляются.
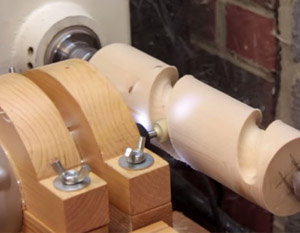
Обработка коротких образцов на токарном станке имеет свои нюансы. Бабка заднего центра должна быть смещена по оси на 1–2 градуса, чтобы компенсировать прогиб, возникающий при съёме стружки. Для деталей диаметром менее 30 миллиметров я применяю люнет с тремя роликами, который охватывает заготовку по всей длине вращения.
Шлифование на ленточном станке завершает процесс. Для торцевых поверхностей коротких брусков используйте жёсткий опорный стол, установленный под прямым углом к ленте. Скорость движения ленты для этих целей снижают до 12 м/с, чтобы избежать прижога древесины, особенно заметного на светлых породах.
Не забывайте о направлении снятия стружки: при фрезеровании пазов подача против направления вращения инструмента даёт более чистую стенку, а при обработке пластей — наоборот. Величина съёма за один проход для твёрдых пород не должна превышать 2 миллиметров, для мягких можно увеличить до 4.
При изготовлении сложных деталей, включающих выборку четверти и сверление глухих отверстий, я всегда сначала выполняю все центровочные операции, а уже потом формирую посадочные места. Это позволяет сохранить соосность, даже если заготовка повела после фрезерования. Для брусков из сосны радиального распила изменение влажности на 3% приводит к изменению размера в поперечном направлении на 0,15%.
Практический опыт показывает, что короткие детали лучше обрабатывать на станках с независимым верхним и нижним приводами. Это даёт возможность регулировать скорость подачи каждого вала отдельно, что крайне полезно при работе с заготовками разной толщины в одной партии. Для типовых изделий кухонного гарнитура, где много мелких вставок, такой подход сокращает процент пересортицы.
Каждый раз перед установкой приспособления проверяйте параллельность его направляющих кромок продольной оси стола. Отклонение более 0,05 миллиметра на всей длине хода приведёт к клину заготовки между подающим роликом и столом. Это особенно критично для деталей, ширина которых меньше 50 миллиметров.
Режимы резания для чистового прохода должны быть более щадящими, чем для чернового. Уменьшите глубину до 0,5 миллиметра и увеличьте скорость вращения на 20–25%, чтобы минимизировать вибрационные следы. На клене или ясене такая мера позволяет получить поверхность, которая не требует дополнительной шлифовки абразивной шкуркой зернистостью выше P120.
Работая с партией коротких заготовок, старайтесь сразу выставить упоры для всех размеров, используя магнитные базы или цанговые фиксаторы. Это экономит не только время, но и уберегает от ошибок при переустановке элемента, когда его длина уже не позволяет использовать стандартные измерительные линейки. Для точности до 0,1 миллиметра здесь применяются индикаторные стойки.
Хорошо продуманный порядок переходов гарантирует, что конечный размер детали будет получен при минимальном количестве переустановок. Каждое лишнее крепление увеличивает погрешность базирования, которая для коротких образцов суммируется особенно быстро. Вместо трёх отдельных операций я часто совмещаю фрезерование двух смежных пазов одной наладкой, меняя только высоту стола.
Следите, чтобы хвостовик инструмента выступал из шпинделя не более чем на 25 миллиметров. Это ограничение позволяет уменьшить радиальное биение, которое для трёхмиллиметровой фрезы не должно превышать 0,015 миллиметра. В противном случае вы получите расширение паза, что при сборке шипового соединения даст люфт.
Когда заготовка имеет сложную форму в плане, например, трапециевидные ножки стола, обработку начинают с большего основания. Так вы сохраняете максимальную опорную площадь, и деталь остаётся устойчивой до завершения последнего прохода. Затем, повернув её на 180 градусов, обрабатывают малое основание, используя уже готовую поверхность в качестве направляющей.
Заключительным этапом работы с короткими элементами всегда идёт калибровка по толщине. Пропустите их через калибровальный станок с подачей 8 м/мин, установив съём не более 0,2 миллиметра за проход. Для деталей из дуба или бука уменьшайте съём до 0,1, чтобы избежать вырывания сердцевинных лучей, которые часто идут поперёк направления обработки.
Являясь инженером производства, я могу сказать, что грамотная организация рабочего места играет не меньшую роль, чем сам станок. Все приспособления для коротких заготовок должны храниться в пределах досягаемости, но не загромождать подход к аварийной кнопке. На практике это означает, что толкатели, цанги и шаблоны размещаются в револьверной головке или на съёмной магнитной панели, закреплённой рядом с пультом управления. Так вы экономите драгоценные секунды, не отвлекаясь от контроля над процессом.
Комментарии
Пока нет комментариев
Получить консультацию
Закажите бесплатную консультацию или позвоните нам прямо сейчас по телефонам
8 (800) 555-74-73