Способы предотвращения выкрашивания древесины при выходе режущего инструмента
04 10 2026, 02:00
0
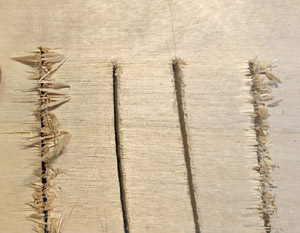 Любой столяр знает, что самые неприятные сюрпризы подстерегают нас именно в конце прохода фрезы или пилы. Выход режущей кромки из заготовки почти всегда сопровождается микроскопическими разрушениями поверхностного слоя, которые портят товарный вид детали. На хрупких и сухих породах этот эффект проявляется особенно остро, превращая чистовую обработку в настоящее испытание. Проблема кроется в физике процесса: в момент выхода инструмента из материала опорная зона резко уменьшается, и волокна перестают поддерживать друг друга.
Механика разрушения здесь напрямую зависит от траектории подачи. При фрезеровании торцевых кромок стандартная подача против слоя дает куда более чистый срез, нежели попутное движение. Для врезных пазов стоит использовать промежуточный проход с оставлением припуска 0.3-0.5 мм. Этот прием особенно полезен для красного дерева и ореха, где даже незначительный надрыв становится заметным после нанесения масла. Практика показывает, что изменение направления движения оснастки способно уменьшить сколы на 60-70% без смены режимов резания.
Настройка частоты вращения шпинделя играет решающую роль при работе с капризными материалами. Увеличение оборотов до 18000-20000 об/мин для фрез диаметром 8-12 мм позволяет снизить усилие на единицу длины реза, что особенно критично на финишном проходе. Однако слишком высокая скорость приведет к прижогам из-за трения, поэтому следует соблюдать баланс, ориентируясь на твердость заготовки. Для клена и ясеня оптимальным диапазоном считается 16000-18000 об/мин, тогда как для мягкой липы достаточно 12000-14000 оборотов.
Геометрия режущей части — это наш главный союзник в борьбе за идеальную поверхность. Фрезы с отрицательным передним углом создают сдвигающее усилие, которое прижимает волокна к обрабатываемой плоскости, предотвращая их отдирание. Однолезвийные спиральные цанговые ножи с углом наклона винтовой канавки 30-35 градусов обеспечивают плавное перерезание связей между клетками. В случае с пазовыми работами хорошо зарекомендовали себя концевые фрезы с радиусными переходниками 1-2 мм, которые оставляют после себя гладкое дно даже при вертикальном погружении.
Обработка кромок с использованием лицевых упорных подшипников требует особой осторожности на завершающей стадии. Когда подшипник покидает поверхность шаблона, фреза теряет точку опоры, что часто приводит к характерному задиру. Чтобы избежать этой неприятности, на финальном сантиметре прохода следует уменьшить подачу до 0.5-0.7 м/мин, а сам инструмент вести с небольшим наклоном в сторону уже обработанной зоны. Такой маневр позволяет сохранить контроль над зоной выхода, даже если базовая поверхность имеет неровности.
Предварительное увлажнение торцов водным раствором с добавлением 5% этилового спирта дает заметный эффект на сухих заготовках с влажностью ниже 8%. Жидкость проникает в капилляры на глубину 2-3 мм, делая волокна более эластичными и податливыми. После такой подготовки риск возникновения сколов снижается практически до нуля, что особенно ценно при изготовлении мелких деталей мебели. Конечно, этот способ не подходит для деталей, которые в дальнейшем будут подвергаться склеиванию, так как остаточная влага может нарушить адгезию.
Величина угла атаки непосредственно влияет на качество выходной кромки. Установка фрезы под углом 15-20 градусов к направлению подачи вместо перпендикулярного положения создает эффект скалывания, а не рубящего удара. Данный метод часто применяется при работе с электрофрезером вручную, когда мастер имеет возможность контролировать каждый миллиметр движения. Для арочных и криволинейных поверхностей такая техника становится единственным способом избежать вырывов на крутых поворотах шаблона.
Подкладные пластины из многослойной фанеры или МДФ толщиной 4-6 мм, закрепленные с обратной стороны заготовки, полностью меняют силовую картину в зоне выхода. Резец проходит сквозь основной материал и входит в подложку, где волокна принимают на себя всю энергию разрушения. Этот же принцип работает при сверлении сквозных отверстий, когда под низ помещают доску-жертву, предотвращая разлохмачивание нижней плоскости. Важно, чтобы твердость подкладки была сопоставима с твердостью обрабатываемой породы, иначе разница в плотности вызовет вибрацию.
Для предотвращения отколов на тонких рейках и багетах рекомендую использовать прижимные гребенки с шагом зубьев 3-5 мм, которые фиксируют каждое волокно в зоне выхода. Это механическое воздействие распределяет нагрузку, не давая материалу растрескиваться вдоль слоев. Стоит упомянуть, что при продольном пилении сколы чаще возникают на задней стенке пропила, поэтому установка расклинивающего ножа на строгальном станке остается базовой мерой для любого производства.
Скорость механической подачи на станках с ЧПУ должна быть скорректирована в зависимости от диаметра инструмента. Для концевой фрезы 6 мм при чистовом проходе по дуралюминиевым сплавам достаточно 1200-1500 мм/мин, но для древесины тот же параметр снижают до 800-1000 мм/мин. Уменьшение подачи на последних 10 мм пути обеспечивает щадящий выход, когда каждый зуб снимает не более 0.1-0.15 мм материала. Эта микроскопическая стружка не создает ударной волны, которая обычно провоцирует скол.
Рассматривая физику процесса глубже, нельзя забывать о центробежных силах, действующих на резец. При выходе из заготовки инерция вращения стремится вырвать кусок древесины, поэтому балансировка оснастки класса G 2.5 или выше становится обязательным условием. Несбалансированная фреза создает эллиптическую траекторию, где один зуб снимает больше, чем соседний, что гарантированно приведет к дефекту на кромке. Проверка биения индикатором с точностью до 0.01 мм должна войти в привычку перед каждой ответственной операцией.
Отдельного внимания заслуживает выбор направления вращения для ручного фрезера. При обходе заготовки по часовой стрелке наружная кромка получается чище, но на внутренних углах ситуация меняется на противоположную. Опытные мастера всегда оставляют небольшой запас 2-3 мм по длине детали, который снимают отдельным проходом с обратной подачей. Эта хитрость позволяет перенести зону риска в отходы, сохраняя товарный вид готового изделия.
Когда мы работаем с экзотическими породами вроде венге или зебрано, стандартные подходы часто дают сбой из-за высокой хрупкости и перекрученной структуры волокон. Здесь помогает последовательное фрезерование с глубиной не более 1 мм за проход, при этом каждый следующий этап выполняется со смещением на 0.5 мм. Общее количество проходов может достигать пяти-шести, но полученная поверхность не требует дальнейшего шлифования крупнозернистой наждачной бумагой.
Режущие пластины с твердосплавными напайками марки ВК-8 показали отличную стойкость при обработке твердых пород, однако их заточка должна иметь микрофаску 0.2-0.3 мм. Такая геометрия обеспечивает самозатачивание в процессе работы и уменьшает вибрации на выходе. В повседневной практике стоит обратить внимание на импортные фрезы с покрытием TiN, которое снижает коэффициент трения до 0.4, позволяя стружке свободно скользить по передней поверхности.
Защитные накладки из оргстекла или текстолита, установленные на подошве фрезера, создают дополнительное сопротивление при выходе инструмента. Они действуют как демпферы, гасящие микроколебания, которые возникают из-за неравномерной плотности материала. Толщина такой накладки обычно составляет 8-10 мм, и она крепится на двухточечные магниты для быстрой замены при износе.
Для достижения безупречного результата на финишной стадии обработки рекомендую делать остановку за 3-4 мм до конца намеченной линии, а затем вручную доводить участок стамеской с прямой заточкой. Этот комбинированный прием используется в производстве музыкальных инструментов и элементов декора, где цена ошибки максимальна. Такой подход требует больше времени, но гарантирует сохранность целостности даже на самых хрупких участках с сучками и завитками.
Температура резания косвенно влияет на состояние кромки, ведь перегретый инструмент деформирует волокна до их фактического среза. Использование сжатого воздуха для охлаждения в зоне выхода позволяет снизить нагрев на 15-20 градусов, что особенно актуально при высокой частоте вращения. Даже простая продувка струи от компрессора через медную трубку диаметром 6 мм существенно улучшает картину схода.
Структура годовых колец также диктует свои условия: при выходе из зоны с плотной поздней древесины в рыхлую раннюю нагрузка меняется скачкообразно. Чтобы компенсировать этот перепад, стоит на последних миллиметрах увеличивать вылет фрезы из цанги на 1-2 мм, тем самым смещая точку приложения сил ближе к опорному подшипнику. Данная корректировка особенно эффективна для сосны и ели, где разница в плотности соседних слоев может достигать 30%.
Наконец, стоит помнить, что даже идеально настроенный станок не спасет от сколов, если заготовка не имеет достаточной жесткости. Установка дополнительных струбцин в непосредственной близости от места выхода инструмента увеличивает локальную устойчивость материала на 40-50%, предотвращая его смещение под нагрузкой. Комбинация всех перечисленных методов — от выбора траектории до фиксации детали — дает тот самый профессиональный результат, который отличает мастерскую работу от кустарной поделки.
Комментарии
Пока нет комментариев
Получить консультацию
Закажите бесплатную консультацию или позвоните нам прямо сейчас по телефонам
8 (800) 555-74-73