Причины появления волнистой поверхности после строгания и способы устранения дефекта
01 10 2026, 02:00
0
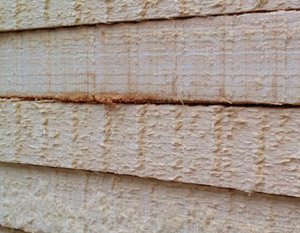 В практике деревообработки волнистость на обработанной плоскости возникает внезапно даже при внешне исправном оборудовании. Этот дефект проявляется в виде периодических углублений или возвышений, расположенных поперек направления движения заготовки. Расстояние между соседними «волнами» напрямую зависит от многих факторов, но чаще всего виновником оказывается несбалансированная система подачи. Именно скорость продвижения древесины относительно вращающегося ножевого вала создает ту самую частоту, которая отпечатывается на поверхности.
Каждый столяр знает, что нож, совершая круговое движение, оставляет на заготовке дугообразный след. Когда подача осуществляется равномерно, эти дуги перекрывают друг друга, формируя относительно гладкую плоскость. Однако стоит механизму подачи дать сбой, как микронеровности начинают суммироваться. В случае цепных или реечных конвейеров толчки появляются из-за износа звездочек или неравномерного натяжения цепи. Для роликовых агрегатов характерны биения опорных катков, которые передаются заготовке в виде колебательной нагрузки.
Промышленные станки с механической подачей имеют расчетные параметры, где скорость движения заготовки обычно кратна частоте вращения ножевого вала. При нарушении этого соотношения, к примеру, когда скорость подачи оказывается слишком низкой, каждый следующий проход ножа начинает снимать слой, частично накладываясь на предыдущий. В результате формируется поверхность, напоминающая рубчик, который хорошо ощущается при касании. Специалисты рекомендуют сверять фактические обороты вала с паспортными значениями, используя тахометр, поскольку даже 5% отклонение способно привести к заметному ухудшению качества.
Состояние режущего инструмента играет не меньшую роль, чем кинематика станка. Ножи с круговой заточкой, потерявшие остроту, не режут волокна, а вырывают их, создавая микровыступы. При этом волнистость становится более выраженной и трудноустранимой. Наибольшие сложности возникают, когда кромка имеет различные радиусы закругления по ширине ножа. В таком случае отдельные участки лезвия начинают работать как волнообразующие элементы, внедряясь в материал неравномерно.
Допустимый износ по задней грани для твердосплавных пластин составляет не более 0.3 мм, а для быстрорежущей стали этот показатель снижается до 0.15 мм. Превышение этих значений практически гарантирует появление рифлений, особенно при обработке массивных заготовок. Помимо износа, проблемой становится непараллельность установки ножа относительно стола. Когда одна сторона выступает больше другой, нагрузка на древесину распределяется неравномерно, и возникают локализованные углубления с периодом, соответствующим длине окружности вала.
Балансировка ножевого вала часто упускается из виду, хотя дисбаланс создает вибрацию, которая модулирует глубину строгания. При частоте вращения 6000 об/мин даже незначительный эксцентриситет 0.02 мм вызывает вертикальное смещение режущей кромки на величину, достаточную для образования заметной волнистости. Устранить эту причину можно лишь путем динамической балансировки, которую выполняют на специализированных стендах.
Свойства самой древесины способны спровоцировать дефект, даже если станок настроен безупречно. Твердые породы, такие как дуб или ясень, требуют меньших скоростей подачи из-за высоких сопротивлений резанию. При стандартном режиме 10 м/мин эти материалы могут дать волну, тогда как сосна или липа отрабатываются идеально. Связано это с тем, что упругие деформации в плотных волокнах накапливаются и скачкообразно высвобождаются в момент прохождения ножа, создавая колебательный процесс.
Структура годичных колец тоже вносит свою лепту. При строгании тангенциальной поверхности участки поздней древесины, обладающие повышенной твердостью, заставляют нож отклоняться назад. Сразу после них идет мягкая ранняя зона, где лезвие снова заглубляется, порождая периодичность, совпадающую с шириной слоев. Чтобы компенсировать эту особенность, стоит либо уменьшать вылет ножа до 1 мм, либо увеличивать угол заточки до 50 градусов для пород с контрастным строением.
Влажность заготовки является критическим параметром. При содержании воды более 12% структура становится рыхлой, и волокна легче отрываются вместе со стружкой, оставляя неровности. Пересушенная древесина, напротив, начинает крошиться у кромки, из-за чего нож получает микроповреждения, которые затем проецируются на всю плоскость. Оптимальным коридором для строгания служит диапазон 8-11%, где материал дает наименьшую вибрационную нагрузку на инструмент.
На практике часто встречается комбинация причин, когда отдельно взятые отклонения не превышают допустимых норм, но их совместное действие усиливает негативный эффект. Так, небольшой дисбаланс в сочетании с изношенными направляющими цепями подачи создает резонансную картину. Диагностика такого случая требует пошаговой проверки всех узлов с фиксацией результатов измерений.
Первым делом следует оценить биение ножевого вала с помощью индикатора часового типа, закрепленного на магнитной стойке. Если показатель превышает 0.03 мм, необходима проточка посадочных мест. Одновременно проверяется параллельность стола и ножевой головки с использованием щупов и контрольной линейки. Даже микроскопическое отклонение 0.05 мм на длине метра приводит к перекосу, который проявляется как клиновидная волнистость по ширине доски.
Регулировка подачи должна учитывать конкретную породу и вылет ножей. Для мягких пород при вылете 1.5 мм рекомендуемая подача составляет 12-15 м/мин, для твердых — 6-8 м/мин при меньшем вылете 1 мм. Скорость вращения вала в большинстве случаев фиксирована и равна 4000-6000 об/мин, однако если станок позволяет ее менять, увеличение частоты уменьшает период волны, делая дефект менее заметным. Хорошо помогает метод пробных проходов на обрезках с последовательным изменением скорости подачи и фиксацией результатов.
Замена или переточка ножей производится с соблюдением одинакого радиуса закругления фаски. Перед установкой комплектующих необходимо удалить нагар с посадочной поверхности, так как остатки смолы смещают положение лезвия на сотые доли миллиметра. Каждый нож следует предварительно взвесить, чтобы подобрать пары с разницей масс не более 0.5 г — это снижает вибрации высокой частоты, способные вызвать мелкую рябь на финишном проходе.
В случаях с сильно изношенным оборудованием эффективным приемом становится монтаж прижимных роликов с пневматическим управлением. Такие устройства гасят инерционные колебания заготовки и обеспечивают постоянное усилие прижатия, что особенно актуально для длинных досок. Настройка давления в цилиндрах ведется по манометру в пределах 4-6 атмосфер, в зависимости от толщины материала.
Интересный факт: при строгании под углом к волокну около 15 градусов риск появления волнистости существенно снижается. Это связано с тем, что траектория резца пересекает слои, не давая им последовательно направлять колебания. Данный прием широко используется на фрезерных станках с подающим столом, но для стандартного рейсмуса он неприменим из-за прямого движения заготовки.
Для устранения уже полученного дефекта применяют шлифование ленточной шкуркой с зернистостью P80-P120, которое выравнивает гребни, но убирает часть толщины. Более радикальный метод — повторное строгание с уменьшенным съемом 0.5 мм и пониженной подачей 4 м/мин, что сглаживает предыдущие неровности. Важно, чтобы повторная обработка велась на тех же опорах во избежание искажения базовой плоскости.
Производственный опыт показывает, что периодический контроль качества с применением лекальной линейки и набора щупов позволяет вовремя фиксировать начинающиеся изменения. Если взять за правило каждые два часа работы проверять биение и температуру подшипников вала, можно предотвратить тепловые расширения, которые незаметно меняют геометрию станка. Тепловой дрейф в 0.01 мм на валу длиной 600 мм дает уже 0.03 мм подъема на краю доски.
Рационально организованное рабочее место с чистыми направляющими и смазанными цепями уменьшает рывки подачи, которые являются частой причиной поперечных полос. Смазка должна соответствовать типу направляющих: для скольжения применяют густые пластичные составы, для качения — вязкие масла класса ISO VG 68. Замена смазочного материала по регламенту через каждые 200 часов работы обеспечивает постоянство коэффициента трения.
Если перечисленные меры не дают результата, стоит обратить внимание на фундамент станка. Вибрации, передаваемые от соседнего оборудования, или недостаточная жесткость крепления вызывают вынужденные колебания системы. Установка станка на резиновые виброопоры с собственной частотой ниже 15 Гц эффективно фильтрует посторонние возмущения. Для надежности стоит проверить резьбовые соединения всех болтов, так как ослабшая фиксация затяжного клина ножевой головки дает переменный зазор, который мгновенно отражается на плоскости.
Есть и более тонкий нюанс: при подаче нескольких заготовок подряд их торцы могут создавать ударную нагрузку при входе под ножи. Чтобы избежать этого, следует располагать доски с зазором не менее 5 мм или использовать подающие валики с мягкой облицовкой, которая смягчает толчки. Подобные валы эффективно работают при оборотах 100-150 об/мин, создавая стабильное усилие протяжки.
Сравнительный анализ различных вариантов исправления дефекта показывает, что комплексный подход всегда надежнее локальных изменений. Регулировка подачи, заточка ножей с контролем радиусов и оптимизация влажности материала — три кита, на которых держится стабильно гладкая поверхность. Каждое звено этой цепи влияет на конечный результат, и пренебрегать ни одной составляющей не стоит.
Наконец, стоит помнить, что периодичность волн может меняться в зависимости от износа подшипников вала. При выработке ресурса в них появляется осевой люфт, который заставляет нож двигаться не только по кругу, но и вдоль оси. Это приводит к спиралевидной обработке, визуально воспринимаемой как волна с переменным шагом. Своевременная замена подшипников класса точности P5 с контролем радиального зазора до 0.007 мм предотвращает данный эффект, обеспечивая предсказуемость геометрии.
Таким образом, анализ причин волнистости всегда сводится к проверке трех основных факторов: равномерности подачи, остроты и баланса ножей, а также физического состояния древесины. Каждый случай требует индивидуального подбора режимов, но общая методология остается неизменной. После устранения перечисленных неисправностей и установки оптимальных параметров поверхность приобретает товарный вид без дополнительных операций выравнивания.
Комментарии
Пока нет комментариев
Получить консультацию
Закажите бесплатную консультацию или позвоните нам прямо сейчас по телефонам
8 (800) 555-74-73